Herausforderungen bei der Pulververarbeitung in der Kosmetikherstellung und wie man sie angeht
Time: Sep 05, 2026
Eine Rouge-Kompaktlinie in einer OEM-Fabrik verdoppelte ihre Ausschussrate in weniger als zwei Stunden von 4 % auf 23 %, als die Vormischung durch den Einfülltrichter zu fließen begann. Die Bediener erhöhten die Vibrationsintensität, verlangsamten die Rotationspresse von 40 auf 22 Hübe pro Minute und sahen bei fast jeder zehnten Tablette immer noch rissige Kanten und kalkige Mitten. Die Formulierung hatte sich nicht geändert. Der Feuchtigkeitsgehalt war nach einer feuchten Nacht von 0,3 % auf 0,8 % gestiegen, und die Auswirkungen breiteten sich auf alle flussabwärts gelegenen Stationen aus.
Die fünf häufigsten Fehler bei der Pulververarbeitung in Kosmetiklinien
Kosmetische Puderlinien versagen in fünf erkennbaren Modi: Ratholing, Kanalisierung, Überschwemmung, unregelmäßiger Fluss und Zusammenbacken. Jeder Modus hat einen eigenen Mechanismus, ein sichtbares erstes Symptom und unterschiedliche Kosten auf der Strecke.
Ratholing ist ein Strömungszustand, bei dem Pulver durch einen schmalen vertikalen Kanal über dem Trichterauslass austritt, während das umgebende Material an seinem Platz bleibt. Es unterscheidet sich von der Überbrückung, bei der sich das Pulver vollständig über den Auslass wölbt und die gesamte Entladung stoppt.
Ratholing lässt die Presse verhungern, ohne sie vollständig zu stoppen, was es schwieriger macht, es zu erkennen als Bridging. Bei der Kanalisierung handelt es sich um die gleiche Art von Fehlern: Ein schmaler Strömungsweg öffnet sich, aber der Großteil des Trichters bleibt statisch, bis ein plötzlicher Einbruch das Bett destabilisiert. Zu einer Überschwemmung kommt es, wenn die zusammengesackte Masse auflüftet und wie eine Flüssigkeit fließt, durch die Zuführung strömt und die Formhohlräume überfüllt. Der unregelmäßige Fluss wechselt zwischen freiem Fluss und keinem Fluss, und durch das Zusammenbacken verschmelzen Partikel zu Klumpen, die Siebe, Zuführungen und Füllschuhe blockieren.
| Fehlermodus | Root-Mechanismus | Erstes Symptom bemerkt | Typische Auswirkung |
| Ratholing | Kohäsives Pulver haftet an den Trichterwänden | Langsames Absenken auf einer Seite des Trichters | 10–25 % Kapazitätsverlust |
| Kanalisieren | Im statischen Bett öffnet sich ein schmaler Strömungskanal | Instabiles Füllgewicht an der Presse | Gewichtsschwankung bis zu 8 % |
| Überschwemmung | Eingestürztes Rattenloch belüftet das Pulver | Pulver strömt unkontrolliert heraus | Gewichtsspitzen und Staub in der Luft |
| Unregelmäßiger Fluss | Zusammenhalt wechselt mit Schlupf | Start-Stopp-Entleerung aus dem Trichter | Druckausfälle und abgelehnte Kompakte |
| Zusammenbacken | Feuchtigkeit und Druck verschmelzen Partikel | Klumpen in der Vormischung | Verstopfte Zuführungen und harte Stellen in den Presslingen |
Ursachen für unregelmäßigen Pulverfluss
Partikelgröße, Form, Oberflächenchemie und Feuchtigkeit entscheiden darüber, ob ein Kosmetikpulver fließt oder den Prozess bekämpft. In kompakten Formeln interagieren diese Faktoren, sodass eine einzelne Änderung an einer Zutat zu mehreren Fehlermöglichkeiten führen kann.
Glimmerflocken gleiten und greifen ineinander; Talk ist weich, plättchenförmig und lässt sich leicht überverdichten; Titandioxid bildet feine, dicht gepackte Agglomerate. Wenn eine Formel diese mit Zinkstearat kombiniert, führen geringfügige Verschiebungen in der Partikelgrößenverteilung zu einer vollständigen Neustrukturierung des Fließverhaltens. Feinteile unter 50 Mikrometer erhöhen die Kohäsion, während eine breite Größenverteilung die Entmischung beim Fördern und Befüllen fördert.
Feuchtigkeit ist der stärkste Destabilisator. Bei einem Wassergehalt von 0,5 % sind die meisten Kompaktmischungen noch fließfähig; über 0,8 % bilden sich Flüssigkeitsbrücken zwischen den Partikeln und der Zusammenhalt verdoppelt sich. Glykole, Feuchthaltemittel und Pflanzenextrakte wandern während der Lagerung und erhöhen die Feuchtigkeit am Trichter. Elektrostatische Aufladung durch pneumatische Förderung und langes Mischen führt dazu, dass feine Partikel an Wänden und aneinander haften bleiben, was die gleichen Fehler verstärkt.
Bei der Kompaktherstellung ist die Fließfunktion des Pulvers keine Materialkonstante. Es handelt sich um einen Prozesszustand, der sich mit der Luftfeuchtigkeit, der Temperatur und der Zeit ändert.
Vom Strömungsversagen zum Kompaktdefekt: Die Pressverbindung
Fließstörungen erreichen die Presse als Füllgewichtsschwankung, und Füllgewichtsschwankungen sind die Ursache für die meisten Kompaktfehler. Ein unregelmäßiges Pulverbett füllt die Formhohlräume ungleichmäßig und die Presse verdichtet das erhaltene Volumen.
Unterfüllte Presslinge werden dünn, weich und neigen zum Abplatzen der Kanten. Überfüllte Preßlinge reißen beim Auswerfen und hinterlassen Rückstände auf der Stempelfläche. Durch die Segregation wird eine zweite Schicht hinzugefügt: Feinteilchen wandern bei der pneumatischen Übertragung anders als grobes Glimmer, sodass sich Farbabgabe und Deckkraft von einer Charge zur nächsten sichtbar verschieben.
23 % Ablehnungsspitze aufgezeichnet während eines Hochwasserereignisses auf einer Rundläufer-Kompaktpresse
8 % Füllgewichtsschwung typisch für Leitungen mit unregelmäßiger Trichterentleerung
90 Min pro Schicht verloren wird damit verbracht, Klumpen zu beseitigen und den Durchfluss wiederherzustellen
2 % Pulver verloren als Staub in der Luft in unkontrollierten Abfüllbereichen
Praktische Gegenmaßnahmen für Kosmetikpulververarbeiter
Die Lösung ist ein System: Trichtergeometrie, Pulverkonditionierung, Feuchtigkeitskontrolle, Zufuhrkontrolle und automatisiertes Pressen müssen aufeinander abgestimmt sein. Das isolierte Ergreifen einer Korrekturmaßnahme überlebt selten die nächste Formeländerung.
- Nachrüstung oder Auslegung für Massendurchfluss. Steile Trichterwände von 60–70 Grad, polierte Innenflächen und übergroße Auslässe mit Anti-Brücken-Rührwerken sorgen dafür, dass sich das Pulver wie ein Pfropfen bewegt.
- Konditionieren Sie das Pulver vor dem Pressen. Fügen Sie 0,1–0,5 % pyrogene Kieselsäure oder Magnesiumstearat hinzu und mischen Sie langsam 10–15 Minuten lang, um elektrostatische Ladung abzuleiten und die Schüttdichte zu stabilisieren.
- Stabilisieren Sie die Luftfeuchtigkeit auf 30–40 % relative Luftfeuchtigkeit. Platzieren Sie Hygrometer in Misch-, Förder- und Abfüllzonen und bewahren Sie die Rohstoffe bis zur Dosierung verschlossen auf. Stellen Sie sicher, dass der Feuchtigkeitsgehalt bei den meisten kompakten Mischungen unter 0,5 % liegt.
- Ersetzen Sie die manuelle Zuführung durch eine automatische Füllkontrolle. Differenzialdosierer oder Rührschneckendosierer dämpfen Dichteschwankungen, bevor das Pulver die Presse erreicht.
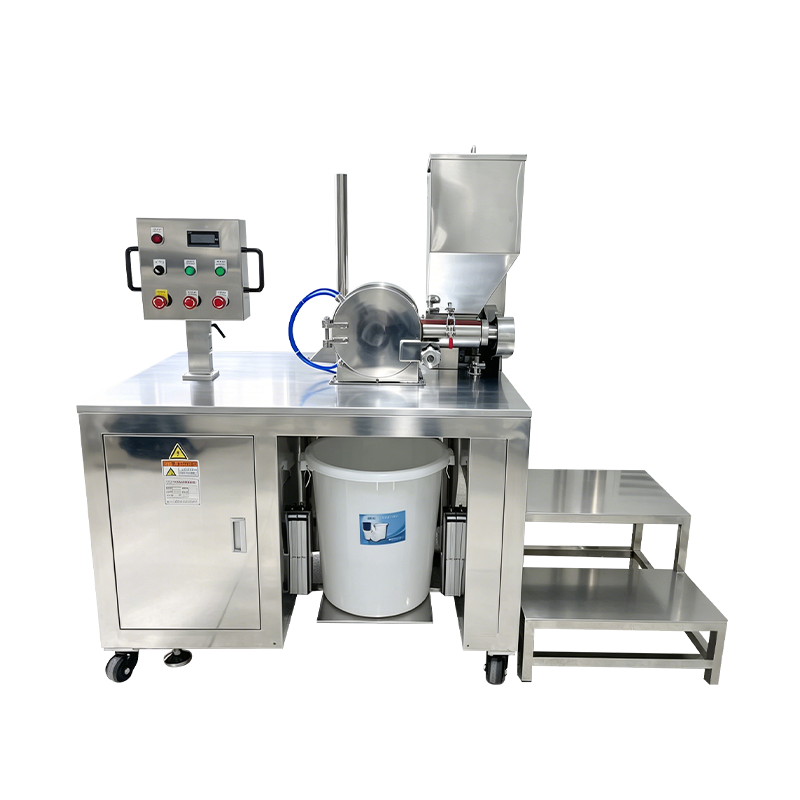
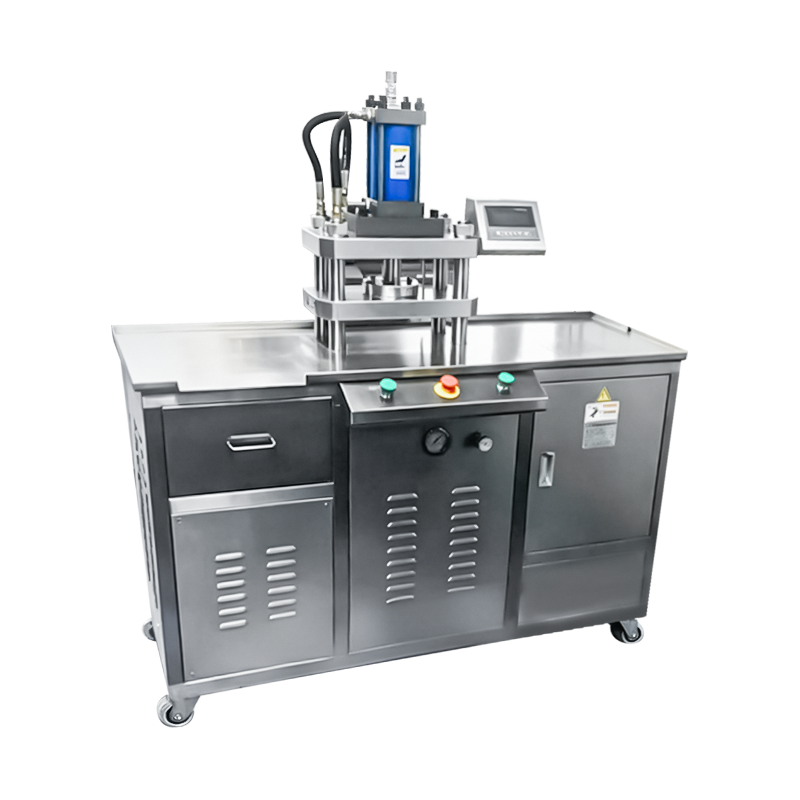
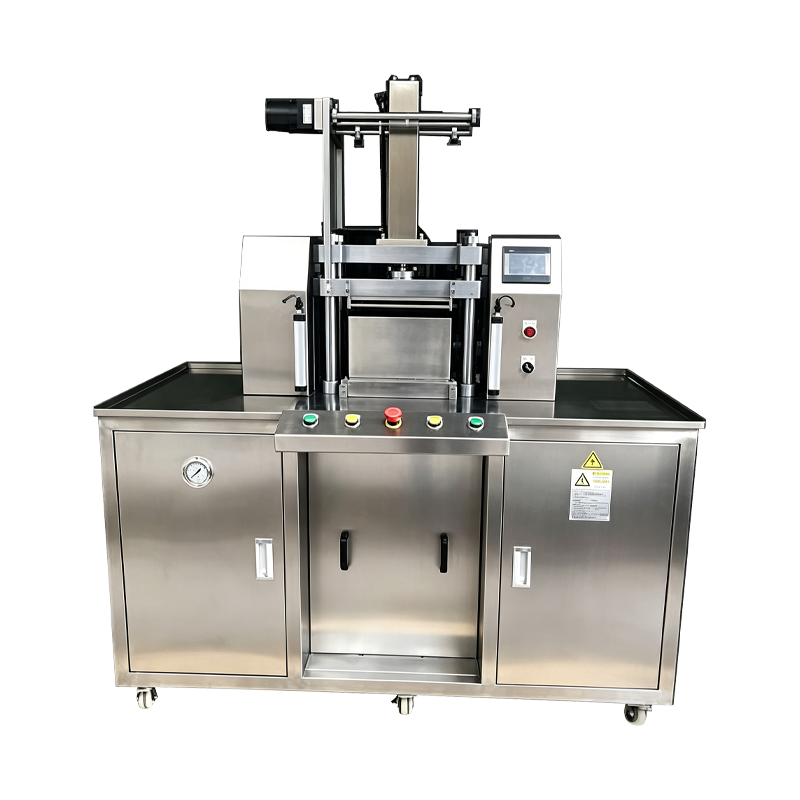
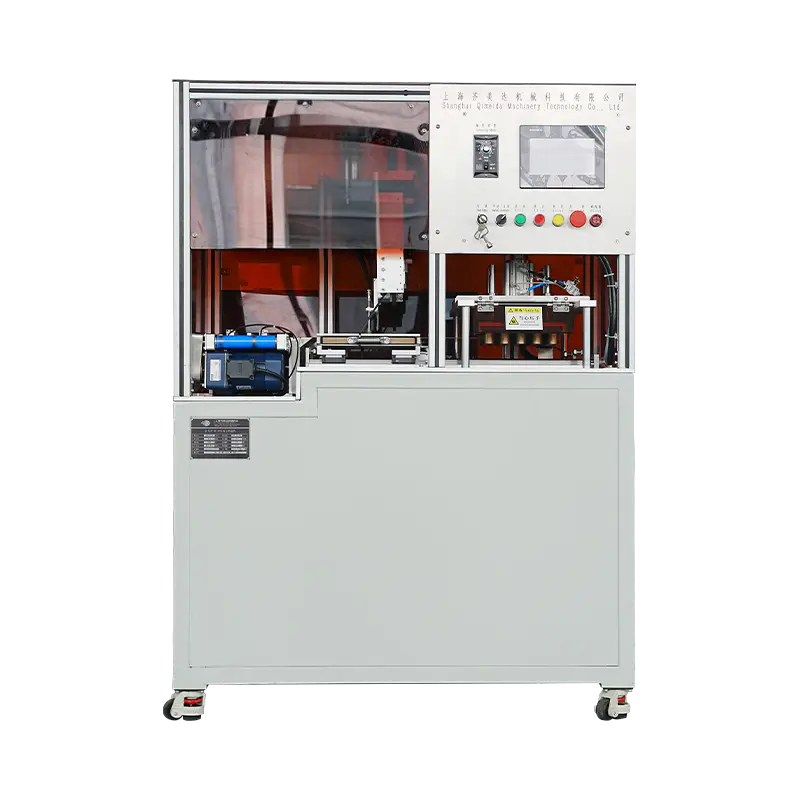
- Integrieren Sie automatisches Pressen mit Servofüllung. Servoangetriebene Füllschuhe und Verdichtungsstempel halten die Fülltiefe konstant. Für kompakte Linien, die Rouge, Lidschatten und Grundierung herstellen, bietet Shanghai Qimeida Machinery Technology Co., Ltd. vollautomatische Puderpresslösungen mit automatischer Befüllung, Hochgeschwindigkeitskomprimierung und Entformungsstufen, wodurch die menschliche Variable im Pressschritt reduziert wird.
Massenflusstrichter sind die erste Verteidigungslinie. Wenn der Trichter in der Reihenfolge „Wer zuerst hineinkommt, zuerst heraus“ entleert wird und sich keine stehende Schicht bildet, können sich keine Rattenlöcher bilden und Überschwemmungen lassen sich viel leichter kontrollieren.
Tests und Überwachung, die die Leitung stabil halten
Durchflusstests und Füllgewichtsüberwachung erkennen Probleme, bevor sie sich zu Ausschuss vervielfachen. Jede neue Formel, jede Rohstoffcharge und jede Feuchtigkeitsschwankung sollte eine Durchflusskontrolle auslösen, keine Obduktion.
| Testmethode | Was es misst | Typisch gutes Preis-Leistungs-Verhältnis | Typischer Problemwert |
| Ruhewinkel | Geometrie des losen Pulverhaufens | 40 Grad oder weniger | Über 45 Grad |
| Hausner-Verhältnis | Klopfdichte versus Schüttdichte | 1,25 oder weniger | Über 1,4 |
| Carr-Index | Kompressibilität des Pulvers | Unter 15 % | Über 25 % |
| Scherzelle | Kohäsions- und Fließfunktion | Durchflussfunktion über 4 | Unten 2 |
| Feuchtigkeitsgehalt | Wasser nach Karl Fischer oder NIR | Unter 0,5 % | Über 0,8 % |
Wenn bei einer 36-fach-Presse im Füllgewichtstrend ein Sägezahnmuster zu erkennen ist, hat das Pulver bereits begonnen, sich zu entmischen. Reagieren Sie auf das Muster, nicht auf den Ausschussstapel.
Häufig gestellte Fragen
Warum verklumpt mein Kosmetikpuder während der Lagerung?
Das Zusammenbacken beginnt, wenn Feuchtigkeit aus Feuchthaltemitteln, Glykolen oder feuchter Luft in das Pulverbett eindringt und Flüssigkeitsbrücken zwischen Partikeln bildet. Die Lösung besteht darin, die Raumfeuchtigkeit auf unter 40 % relative Luftfeuchtigkeit zu kontrollieren, die Rohstoffe zu versiegeln und das Stapeln schwerer Behälter auf Pulverfässern zu vermeiden.
Was verursacht Überschwemmungen in einem Pulverbehälter?
Zu einer Überschwemmung kommt es, wenn ein Rattenloch einstürzt und die herabfallende Masse belüftet und das Pulver in eine flüssigkeitsartige Suspension verwandelt, die durch den Auslass strömt. Massenfluss-Trichtergeometrie, Rührwerke und kontrollierte Austragsraten verhindern den Kollaps-und-Belüftungs-Zyklus.
Wie reduziere ich Gewichtsschwankungen bei gepressten Presslingen?
Beginnen Sie zunächst mit der Füllphase: Verwenden Sie eine volumetrische oder gravimetrische Füllkontrolle, halten Sie den Pulverstand über dem Rührwerk, sieben Sie Klumpen aus und stellen Sie sicher, dass sich die Feinstoffe nicht vor dem Füllschuh entmischen. Stellen Sie dann sicher, dass der Stempelweg und die Verweilzeit auf die Reaktion des Pulvers abgestimmt sind.
Können automatische Pressmaschinen Fließprobleme beseitigen?
Keine Maschine kompensiert ein Pulver, das nicht fließt, vollständig, aber automatische Pulverpresssysteme mit servogesteuerter Befüllung und Verdichtung halten engere Gewichtstoleranzen ein und erkennen Zufuhrschwankungen viel früher als manuelle Linien. Die Ausrüstung und das Pulver müssen als ein System behandelt werden.
Führen Sie ein Chargenprotokoll, das Fließtestergebnisse, Feuchtigkeitswerte, Pressgeschwindigkeit und Kompakthärte kombiniert. Innerhalb von zwei Wochen wird der Zusammenhang zwischen Prozessbedingungen und Produktqualität sichtbar und die meisten Probleme bei der Pulververarbeitung werden vorhersehbar.
Empfohlene NEWS:
Hauptvorteile automatisierter Pulverhandhabungsgeräte in der Kosmetikherstellung
So wählen Sie einen Kosmetikpulvermischer basierend auf der Produktionskapazität aus: Ein vollständiger Leitfaden
Qualität von gepresstem Pulver in der Kosmetikherstellung: Schlüsselfaktoren erklärt
So bauen Sie eine effiziente Produktionslinie für gepresste Puderkosmetik auf
Besuchen Sie Qimeida auf der CXBE Ningbo 2026, Stand 6D16
SNIEC Shanghai: Ein erfolgreicher Abschluss im Jahr 2025 und volle Kraft voraus für 2026.
Verwandte Produkte
Urheberrecht© Shanghai Qimeida Machinery Technology Co., Ltd. Alle Rechte vorbehalten.
Hersteller kundenspezifischer professioneller Kosmetikmaschinen
