Hydraulische Pressmaschine für kosmetisches Pulver
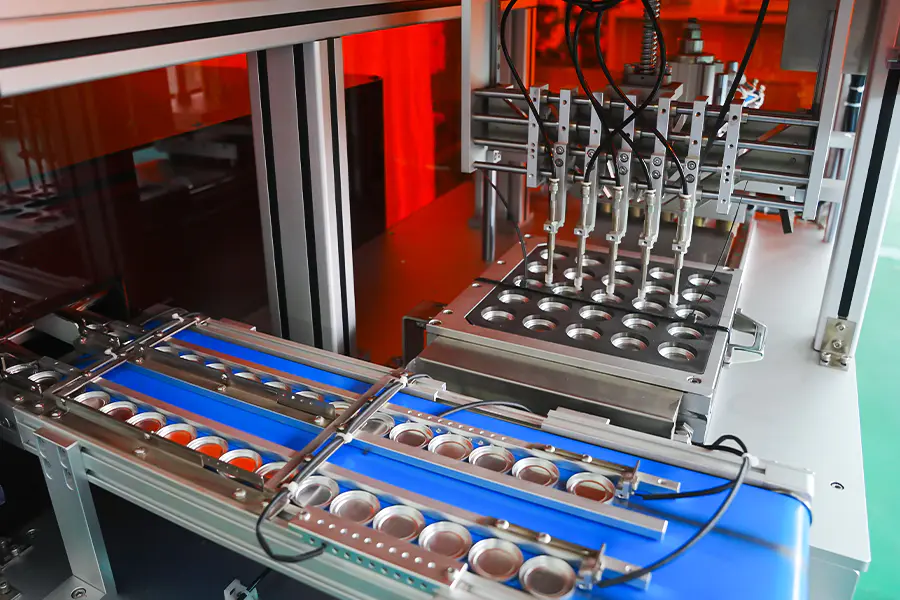
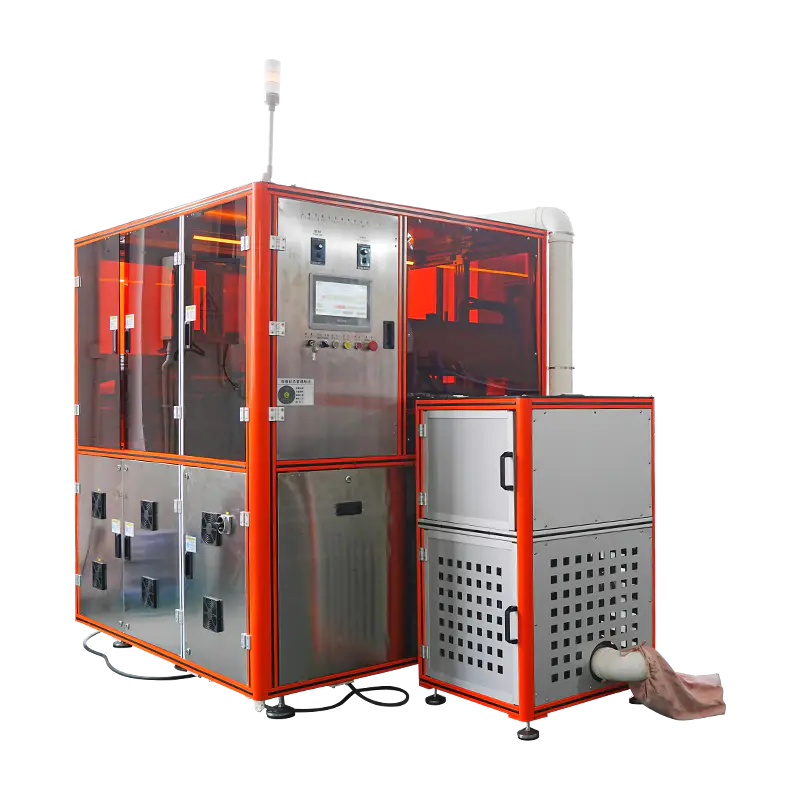
Eine hydraulische Pressplattform zum Verdichten von losem Kosmetikpulver zu festen Kuchen und Formen. Der Hydraulikkreislauf liefert eine hohe Kraft mit einer kontrollierten Druckkurve und ermöglicht so eine dichte Verdichtung von Formulierungen, die mechanischem Pressen widerstehen. Die Maschine wird zur Herstellung von Lidschatten, Rouge, Grundierung, Highlighter und gepressten Pigmenten eingesetzt, wobei Kuchenhärte und Oberflächenbeschaffenheit kontrollierte Parameter sind.
Hydraulische Kraftübertragung
Ein geschlossener Hydraulikkreislauf hält den Druck während des Verdichtungshubs aufrecht, sodass dichte Formulierungen ohne wiederholte Presszyklen die gewünschte Kuchenhärte erreichen.
Programmierbare Druckkurve
Annäherungs-, Verdichtungs-, Halte- und Freigabestufen werden am HMI separat konfiguriert, sodass das Pressprofil an das Fließverhalten jeder Formulierung angepasst werden kann.
Thermische Stabilität
Hydrauliköl wird durch einen Ölkühler- und Heizkreislauf in einem kontrollierten Temperaturbereich gehalten, wodurch Viskosität und Kraftreaktion über lange Produktionsschichten hinweg konstant bleiben.
Datenprotokollierung erzwingen
Kraft, Position und Haltezeit werden für jeden Zyklus aufgezeichnet und im Chargenprotokoll gespeichert, was die Rückverfolgbarkeit des Prozesses und die Überprüfung von Abweichungen unterstützt.
Hydrauliksystemarchitektur
Schlüsselbaugruppen, die das Pressverhalten und die Prozesssteuerung bestimmen.
Netzteil
Verstellpumpe mit Proportionalventilsteuerung. Der Druck wird durch eine geschlossene Rückkopplungsschleife von einer am Pressstempel montierten Kraftmesszelle reguliert. Der Ölbehälter umfasst Filterung, Füllstandsüberwachung und Temperaturregelung.
Ram drücken
Hartverchromter Zylinder mit geführter Bewegung zur Begrenzung der seitlichen Auslenkung unter Last. Hublänge und Annäherungsgeschwindigkeit werden über das Steuersystem eingestellt und der Stößel kann für flache Pfannenformate in feinen Schritten positioniert werden.
Werkzeugschnittstelle
Oberstempel, Unterstempel und Matrize sind auf einer standardisierten Platte montiert. Werkzeugsätze sind zwischen Maschinen derselben Rahmengröße austauschbar und die Abstandswerte werden für jedes Produktformat dokumentiert.
Schaltschrank
SPS, Servoantrieb und Sicherheitsrelais in einem separaten Schrank untergebracht. Das HMI bietet Rezeptverwaltung, Druckkurvenbearbeitung, Alarmhistorie und Produktionszähler. Daten können über OPC UA oder CSV exportiert werden.
Sicherheitsschaltung
PLd-Schutz der Kategorie 3 mit verriegelten Türen, zweikanaligem Not-Aus und Lichtvorhangschutz an der manuellen Be- und Entladeöffnung. Bei jeder Schutzdurchbrechung wird der Hydraulikdruck abgelassen.
Technische Daten
Standardrahmenwerte. Kraftbereich und Werkzeug werden je nach Anwendung angegeben.
Angewandte Formulierungen
Pulverarten und Produktformate, verarbeitet durch hydraulisches Pressen.
Lidschatten mit hoher Dichte
Dichte Pigmentmischungen, die anhaltende Kraft erfordern, um die Zielhärte zu erreichen. Mehrstufige Druckkurven reduzieren Deckelbildung und Randrisse bei tiefen Pfannen.
Pulverfundament
Presslinge mit höherem Bindemittelgehalt profitieren von einer kontrollierten Haltezeit, die dazu beiträgt, dass das Bindemittel vor der Freisetzung durch die Pulvermatrix fließt.
Gepresstes Pigment
Schwere Pigmente und Mineralmischungen werden mit niedriger Annäherungsgeschwindigkeit gepresst, um die Pulververdrängung während des Verdichtungshubs zu begrenzen.
Gebackene Pulverkuchen
Großformatige Kuchen werden mit mäßiger Kraft und verlängerter Haltezeit gepresst, um vor dem Backvorgang eine gleichmäßige Dichte zu erreichen.
Geprägte Pfannenformate
Pfannen mit Oberflächenrelief werden mit reduzierter Annäherungsgeschwindigkeit gepresst, um Details auf der oberen Stempelfläche zu erhalten.
Mehrschichtige Kompakte
Durch aufeinanderfolgende Füll- und Pressschritte entstehen zwei- oder dreischichtige Presslinge mit kontrollierter Zwischenschichtdichte.
Referenz zur Prozessabweichung
Häufige hydraulische Presssituationen und die entsprechenden Korrekturmaßnahmen.
Die Kraft fällt während des Haltens unter den Sollwert
Überprüfen Sie die Reaktion des Proportionalventils und bestätigen Sie den Nullpunkt der Wägezelle. Überprüfen Sie die Hydrauliköltemperatur, die im Bereich von 35 bis 50 Grad Celsius bleiben sollte. Überprüfen Sie die Vorladung des Druckspeichers und überprüfen Sie die Druckentlastungseinstellung anhand der Maschinenaufzeichnung.
Die Kuchenhärte variiert zwischen den Zyklen
Stellen Sie sicher, dass der Haltezeitwert im aktiven Rezept nicht abgewichen ist. Überprüfen Sie die Konsistenz des Füllgewichts mithilfe der Inline-Kontrollwaage. Überprüfen Sie die obere Stempelfläche auf Pulveransammlungen, die den effektiven Verdichtungsspalt verändern.
Die Öltemperatur steigt über den Betriebsbereich
Überprüfen Sie den Ölkühlerfluss und stellen Sie sicher, dass der Kühlkreislauf nicht blockiert ist. Überprüfen Sie den Füllstand im Behälter und füllen Sie Öl der angegebenen Sorte nach. Reduzieren Sie die Zyklusrate vorübergehend, wenn die Umgebungstemperatur über dem Auslegungsbereich liegt, und überprüfen Sie den Messwert des Temperatursensors anhand eines Referenzinstruments.
Der Auswurf lässt die Pfanne in der Matrize sitzen
Stellen Sie sicher, dass der Auswurfhub mit der Matrizentiefe für den aktuellen Werkzeugsatz übereinstimmt. Überprüfen Sie die Auswerferplatte auf Verschleiß oder Fehlausrichtung. Vergewissern Sie sich, dass der Unterstempel vor der nächsten Füllphase vollständig zurückkehrt, und prüfen Sie den Hydraulikdruck im Auswerferkreis.
Die Stößelbewegung ist nicht gleichmäßig
Überprüfen Sie die Führungsschienen auf Verschmutzung und überprüfen Sie die Schmierung. Überprüfen Sie die Oberfläche der Zylinderstange auf Riefen. Stellen Sie sicher, dass das Proportionalventil nicht klemmt, und überprüfen Sie den Alarmverlauf auf während des Hubs aufgezeichnete Druckspitzen.
Hydraulikalarm während des Zyklus
Lesen Sie den Alarmcode auf dem HMI und überprüfen Sie den zugehörigen Sensor. Überprüfen Sie den Ölstand, den Filterdifferenzdruck und die Temperatur. Stellen Sie sicher, dass der Not-Aus-Kreis geschlossen ist, und setzen Sie den Alarm am Bedienfeld zurück, bevor Sie die Produktion wieder aufnehmen.
Bereitstellungshinweise
Faktoren, die Installation, Betrieb und Langzeitleistung beeinflussen.
Fundamentanforderungen
Die Maschine benötigt einen ebenen Boden mit Schwingungsisolierung, der für die maximale Presskraft ausgelegt ist. Um die Durchbiegung unter Last zu begrenzen, sind in der Einbauzeichnung Verankerungspunkte angegeben.
Auswahl des Hydrauliköls
Die Ölsorte wird basierend auf dem Umgebungstemperaturbereich am Installationsort ausgewählt. Die angegebene Sorte ist im Wartungshandbuch vermerkt und muss beim Nachfüllen und Ölwechsel verwendet werden.
Werkzeuglagerung
Stempel- und Matrizensätze sollten in speziellen Regalen mit Schutzbeschichtung gelagert werden. Lagerbedingungen und Handhabungsverfahren werden dokumentiert, um die Oberflächenbeschaffenheit zwischen den Produktionskampagnen zu bewahren.
Wartungsintervalle
Der empfohlene Zeitplan umfasst eine Ölanalyse alle 1.500 Stunden, einen Filterwechsel alle 2.000 Stunden, eine Stempel- und Matrizeninspektion alle 500 Stunden und eine Wägezellenkalibrierung alle 12 Monate.