Kosmetik-Puderpresse mit mehreren Stationen
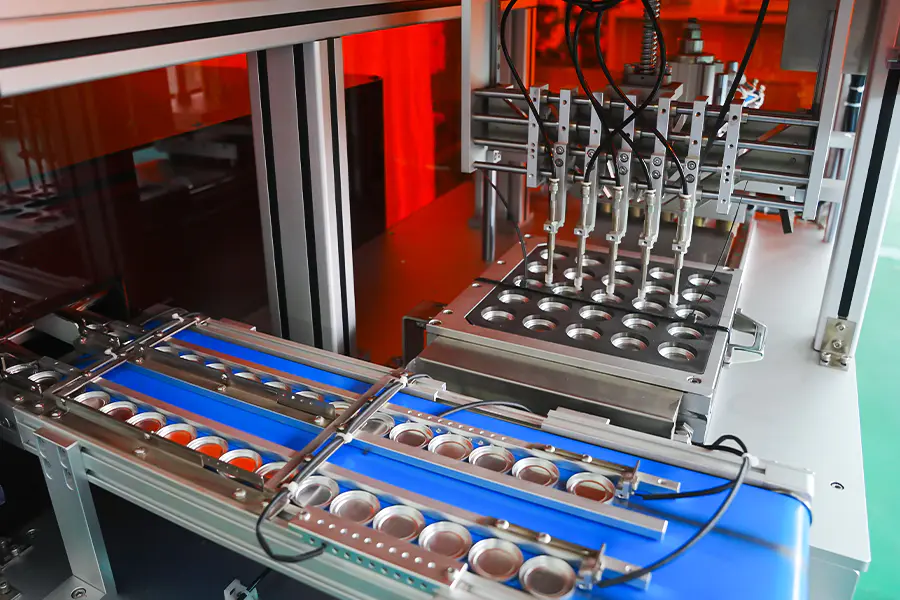
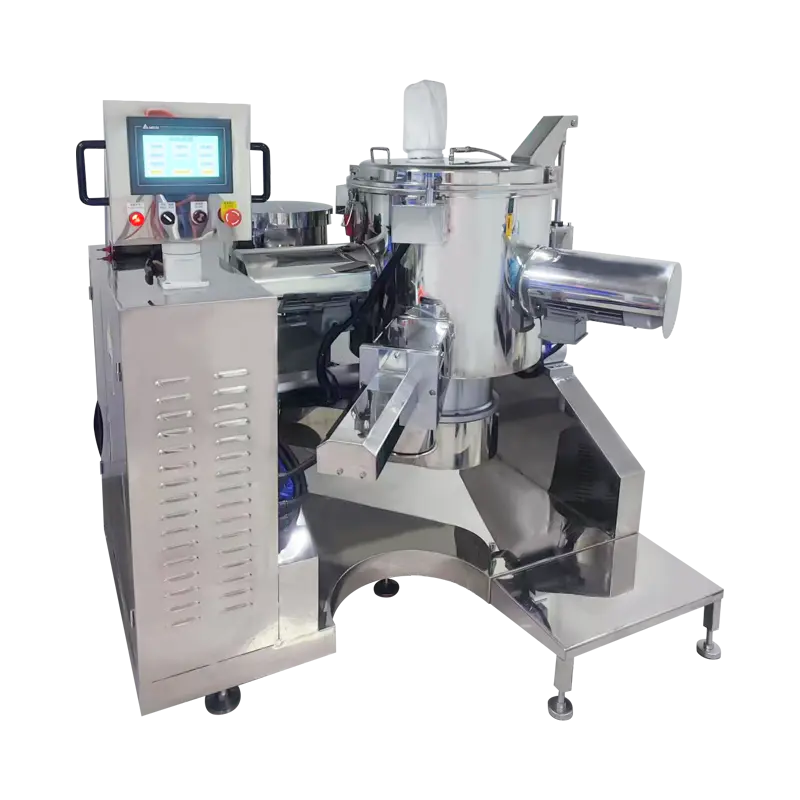
Eine rotierende Indexierungsplattform mit mehreren Pressstationen, die parallel arbeiten und die gleichzeitige Verdichtung verschiedener Pulverformulierungen, Pfannengeometrien oder Farbvarianten innerhalb eines einzigen Produktionszyklus ermöglichen. Die Anzahl der Stationen ist konfigurierbar und jede Station behält über eine zentralisierte SPS-Architektur eine unabhängige Druck- und Verweilsteuerung bei.
Produktionsarchitektur
-
Rundschalttisch
Der servogesteuerte Indexer positioniert jede Station mit einer Wiederholgenauigkeit von 0,02 mm und unterstützt so den kontinuierlichen Zyklusbetrieb.
-
Unabhängige Stationssteuerung
Jede Station verfügt über einen eigenen Presszylinder, einen eigenen Drucksensor und einen Verweiltimer, sodass Rezeptvariationen zwischen den Stationen möglich sind.
-
Inline-Pulverdosierung
Mit dem Tischindex synchronisierte Servoschneckenfüller sorgen für eine Füllgenauigkeit von plus oder minus 0,04 g pro Station.
-
Zentralisierte Datenprotokollierung
Druck-, Gewichts- und Ausschusswerte auf Stationsebene werden nach Charge gespeichert und können über OPC UA oder CSV exportiert werden.
Kernkompetenzen
Konzipiert für Kosmetikhersteller, die eine Multi-SKU-Produktion auf gemeinsam genutzten Geräten betreiben.
Paralleler Stationsbetrieb
Da mehrere Stationen gleichzeitig drücken, skaliert die Ausgabe mit der Anzahl der Stationen und nicht mit der Zykluszeit. Eine 8-Stationen-Konfiguration erreicht je nach Pfannengröße 3.600 bis 4.800 Einheiten pro Stunde.
Gemischte SKU-Produktion
An verschiedenen Stationen können unterschiedliche Rezepturen oder Pfannenformen gleichzeitig verarbeitet werden, was die Kleinserienproduktion mehrerer Artikel ohne Linienwechsel ermöglicht.
Unabhängige Rezeptsteuerung
Druck, Verweilzeit und Auswurfhub werden pro Station über das HMI eingestellt, sodass eine Station ein weiches Rouge auftragen kann, während eine andere einen harten Textmarker auftragen kann.
Werkzeugstandardisierung
Stempel- und Matrizensätze verwenden eine gemeinsame Montageschnittstelle für alle Stationen und ermöglichen so den Austausch von Formen zwischen Stationen ohne Neukalibrierung.
Inline-Reject-Handling
Gewichts- und Druckabweichungen lösen eine Ausschleusung auf Stationsebene aus, wodurch defekte Schalen umgeleitet werden, ohne dass der Tisch angehalten werden muss.
Rückverfolgbarkeit pro Einheit
Jede gepresste Form ist mit ihren Stations-, Chargen- und Pressparametern verknüpft, was die nachgelagerte Qualitätsdokumentation unterstützt.
Technische Parameter
Standardkonfigurationswerte. Stationsanzahl und Druckbereich werden je nach Projektspezifikation angepasst.
Anwendungsszenarien
Wird in Produktionsumgebungen für Kosmetika eingesetzt, in denen sowohl Flexibilität bei mehreren SKUs als auch eine hohe Produktionsmenge erforderlich sind.
Mehrfarbige Paletten
Jede Station drückt einen anderen Farbton für eine einzelne Palette, dann wechselt der Tisch zum nächsten Farbsatz, wodurch die Notwendigkeit separater Linien reduziert wird.
Auftragsfertigung
Unterstützt die gleichzeitige Produktion mehrerer Kunden-SKUs in einer Schicht, mit Rezeptabruf pro Station und Chargendokumentation.
Foundation und Kompaktpuder
Pressen von Pudergrundierungen und kompakten Puderpfannen mit hoher Lautstärke und individueller Druckregelung für unterschiedliche Farbhärten.
Herstellung gepresster Pigmente
Verdichten gepresster Pigmente und Mineralpulver in verschiedenen Pfannengeometrien, einschließlich gewölbter und abgeschrägter Formate.
Einzelne SKU mit hohem Volumen
Alle Stationen verwenden das gleiche Rezept, um einen maximalen Durchsatz bei einem einzelnen Produkt zu erzielen und bis zu 7.200 Einheiten pro Stunde zu erreichen.
Pilot- und Scale-Up-Produktion
Für Formulierungsversuche werden niedrigere Stationszahlen verwendet, die dann ohne Änderung der Prozessparameter auf höhere Stationszahlen skaliert werden.
Operative Fragen
Häufige Produktions- und Wartungssituationen, mit denen Linienbetreiber und Prozessingenieure konfrontiert werden.
Gewichtsvariation zwischen Stationen
Kalibrieren Sie die Servoschnecke an der betroffenen Station mithilfe der HMI-Kalibrierroutine neu. Überprüfen Sie die Konsistenz der Pulverschüttdichte im Trichter und stellen Sie sicher, dass die Schnecke nicht abgenutzt ist. Vergleichen Sie den Messwert des Stationsdrucksensors mit dem Hauptmessgerät.
Drift der Tischindexierungsposition
Überprüfen Sie die Kupplung des Servo-Indexer-Encoders auf Spiel. Stellen Sie sicher, dass der Tischverriegelungsmechanismus an jeder Station vollständig einrastet. Führen Sie den Indexer-Referenzierungszyklus durch und prüfen Sie den mechanischen Anschlag auf Verschleiß. Bestätigen Sie die Schmierung des Drehlagers gemäß Zeitplan.
Ungleichmäßige Verdichtung über die Stationen hinweg
Vergleichen Sie die Druckkurven pro Station über den HMI-Trendbildschirm. Überprüfen Sie bestimmte Stationen auf hydraulischen Druckabfall. Stellen Sie sicher, dass der Abstand zwischen Stempel und Matrize innerhalb der Spezifikation liegt. Überprüfen Sie, ob der Verweiltimer für jedes Rezept richtig eingestellt ist.
Ausschussrate steigt an einer Station
Isolieren Sie die Station, indem Sie einen Teststapel ausführen, bei dem diese Station umgangen wird. Überprüfen Sie die Auswurfstange auf Pulveransammlungen oder Riefen. Überprüfen Sie den Nullpunkt des Wägesensors und achten Sie auf Vibrationsstörungen durch benachbarte Stationen.
Umrüstzeit überschreitet Ziel
Standardisieren Sie die Werkzeuglagerung nach Stationsnummer und Rezept. Bereiten Sie Stempel- und Matrizensätze vor, bevor mit der Umrüstung begonnen wird. Verwenden Sie Schnellspannklemmen und stellen Sie sicher, dass alle Stationen dieselbe Montageschnittstelle verwenden. Notieren Sie Umstellungsschritte im Rezept als Referenz für den Bediener.
Integrationshinweise
Überlegungen zur Linienintegration, Prozesssteuerung und Langzeitbetrieb.
Upstream-Einspeisung
Die Presse ist über einen Puffertrichter mit vorgeschalteten Pulvermisch- und Fördersystemen verbunden. Füllstandssensoren sorgen für eine gleichmäßige Zufuhr zu jeder Stationsschnecke.
Downstream-Handling
Gepresste Formen werden auf ein Entnahmeband oder einen Roboterarm übertragen. Die Presse gibt ein stationenidentifiziertes Signal zur weiteren Sortierung und Verpackung aus.
MES und Chargenprotokolle
Produktionsdaten auf Stationsebene können über OPC UA an MES- oder ERP-Systeme übertragen werden, was die Chargenrückverfolgbarkeit und Ertragsberichte unterstützt.
Vorbeugende Wartung
Der empfohlene Zeitplan umfasst eine Hydraulikölanalyse alle 2.000 Stunden, eine Stempel- und Matrizeninspektion alle 500 Stunden und eine Indexerkalibrierung alle 1.000 Stunden.