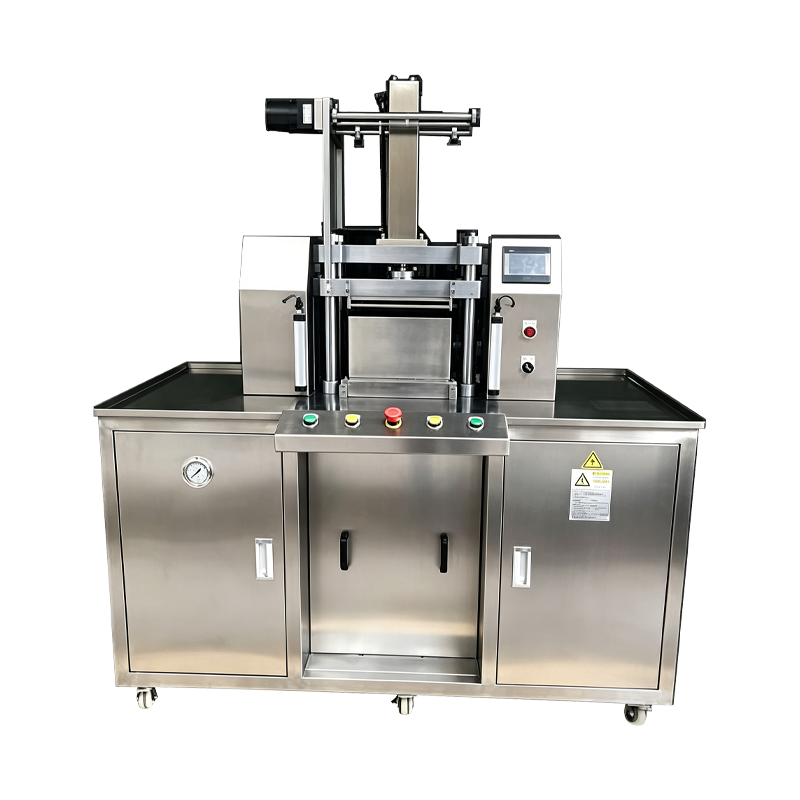
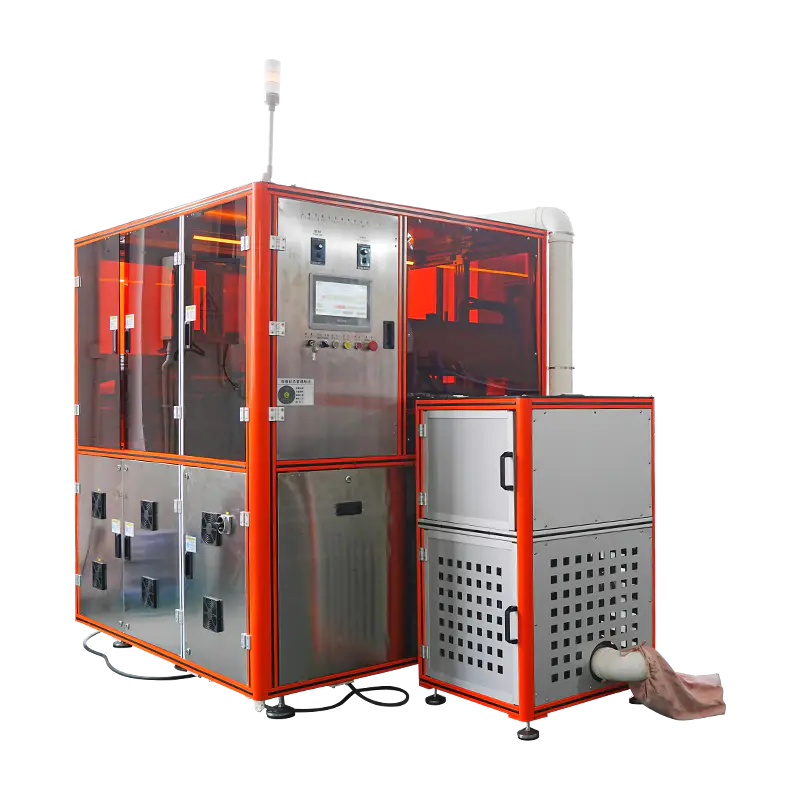
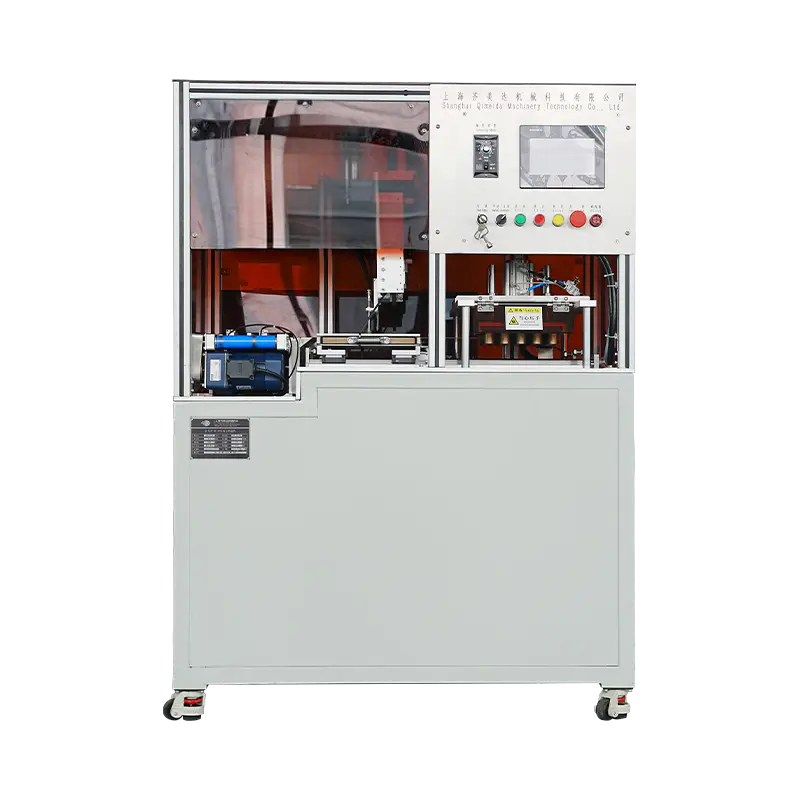
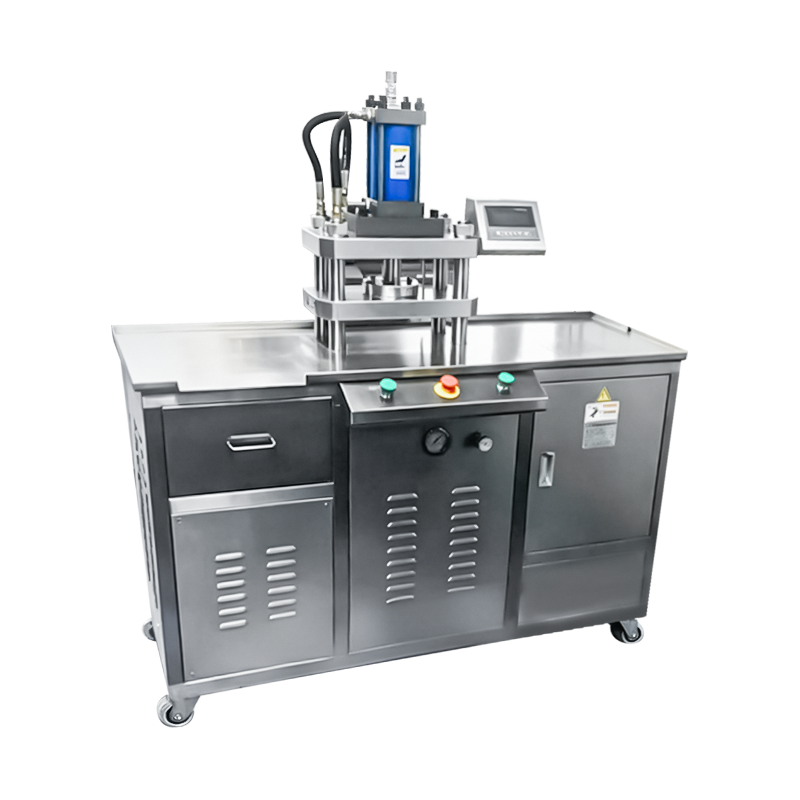
Automatische Foundation-Puderpressmaschine
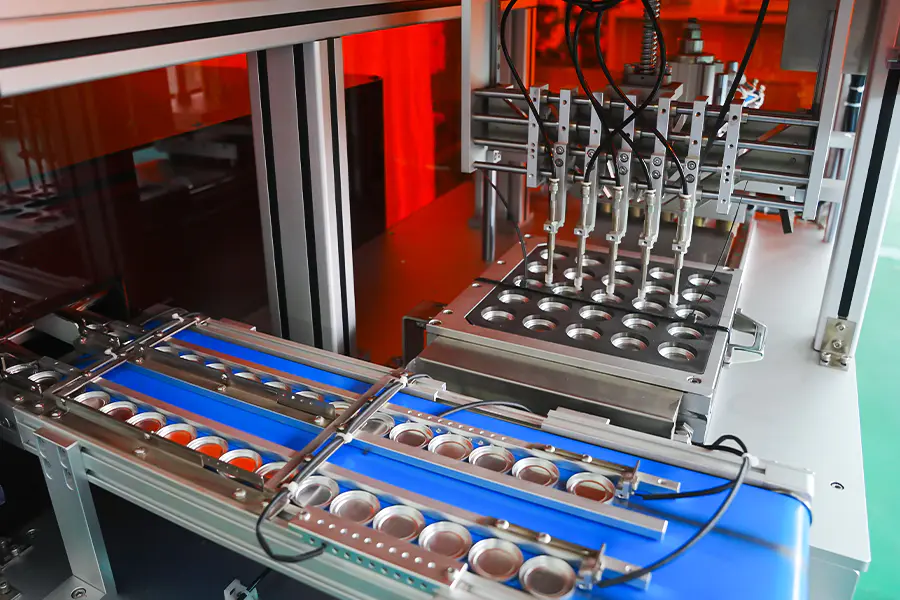
Eine Pressplattform, die für Pulver-Foundation-Pfannen und gepresste Foundation-Compacts konfiguriert ist. Die Maschine automatisiert die Pfannenzuführung, Pulverdosierung, Bettverfestigung, Verdichtung und Auswurf in einem kontinuierlichen Zyklus mit rezeptgesteuerter Kontrolle über Füllgewicht, Presskraft, Verweilzeit und Zyklusrate. Jeder Zyklus wird anhand der Produktionscharge aufgezeichnet, wobei Kraft- und Positionsdaten zur Überprüfung verfügbar sind.
Verdichtung mit hoher Dichte
Pudergrundierung erfordert anhaltenden Kraftaufwand, um die gewünschte Kuchenhärte zu erreichen. Die Presse hält die Kraft über eine verlängerte Haltephase aufrecht, sodass das Bindemittel über die Pulvermatrix fließen kann.
Kontrolle flacher Oberflächen
Die Ebenheit des Oberstempels und die Annäherungsgeschwindigkeit werden je nach Rezept eingestellt, um eine gleichmäßige Pfannenoberfläche ohne Druckstellen oder lokale Dichteschwankungen zu erzeugen.
Kantenintegrität
Der Verdichtungsgradient und die Freisetzungsrate werden je nach Formulierung angepasst, um das Absplittern der Kanten an Pulvergrundierungspfannen nach dem Auswerfen zu begrenzen.
Zyklusdatenerfassung
Kraft, Position und Verweilzeit werden pro Pfanne aufgezeichnet und zur Prozessüberprüfung und Abweichungsanalyse mit dem Chargenprotokoll verknüpft.
Systemarchitektur
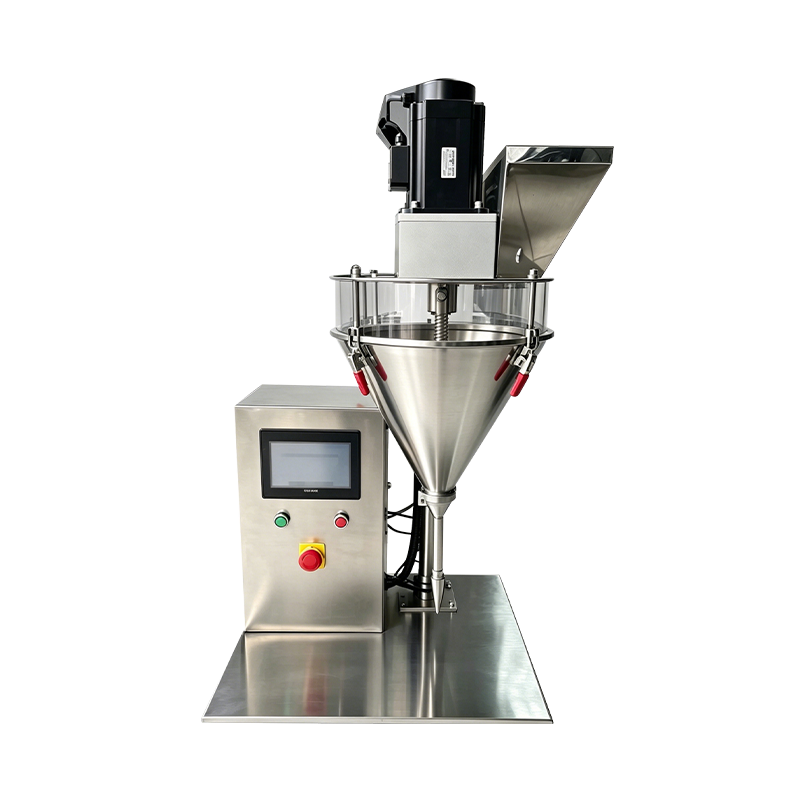
Dosierstation
Servoschnecke mit volumetrischer Füllung. Das Pulver wird entsprechend dem Rezeptgewicht dosiert und von einer Inline-Kontrollwaage überprüft, bevor die Pfanne vorgeschoben wird.
Nivellierstation
Schaberklinge und kontrollierte Vibration verfestigen das Pulverbett und reduzieren so Schwankungen der Füllhöhe vor der Verdichtung.
Pressstation
Ober- und Unterstempel mit Servo- oder Hydraulikbetätigung. Kraft, Annäherungsgeschwindigkeit und Haltezeit werden pro Rezept eingestellt.
Auswurfstation
Ein pneumatischer oder servogesteuerter Auswerfer hebt die gepresste Form aus der Matrize. Der Hub ist auf die Pfannentiefe abgestimmt und wird nach dem Werkzeugwechsel überprüft.
Inspektionspunkt
Pfannenhöhe und Oberflächenbeschaffenheit werden überprüft. Gewichtsdaten der Kontrollwaage und Pressdaten der Steuerung werden mit dem Chargenprotokoll verknüpft.
Spezifikationsbereich
Produktionsanwendungen
Gepresste Pudergrundierung
Standard-Pulvergrundierungspfannen werden mit mittlerer bis hoher Kraft und verlängerter Verweildauer gepresst, um eine gleichmäßige Dichte über die gesamte Pfannenoberfläche zu erzielen.
Kompakte Foundation-Hüllen
Nachfüll- und Kompaktgehäuseformate, bei denen Wannenhöhe und Oberflächenbeschaffenheit für den Zusammenbau mit der Gehäusegeometrie übereinstimmen müssen.
Gewölbte Foundation Compacts
Gewölbte Formate, die mit gebogenen Werkzeugen gepresst werden, wobei Annäherungsgeschwindigkeit und Verdichtungsgradient das Kuppelprofil schützen.
Geprägte Foundation-Pfannen
Logo- und Musterrelief mit reduzierter Annäherungsgeschwindigkeit gepresst, um durch Verdichtung Details auf der Pfannenoberfläche zu erhalten.
Multi-Shade-Foundation-Reihe
Produktion des Farbbereichs durch Rückruf pro Rezept, wobei Füllgewicht und Pressparameter zwischen den Farbtönen ohne mechanische Anpassung geändert werden.
Muster- und Testproduktion
Kleinere Chargenläufe für Formulierungsversuche und Marktmuster unter Verwendung reduzierter Krafteinstellungen und kürzerer Zyklen mit demselben Werkzeug.
Häufig gestellte Fragen
Welcher Kraftbereich ist für gepresste Pudergrundierung erforderlich?
Bei gepresster Pudergrundierung wird normalerweise ein mittlerer bis hoher Kraftbereich mit längerer Einwirkzeit angewendet. Der genaue Wert hängt vom Pfannendurchmesser, dem Bindemittelgehalt und der angestrebten Kuchenhärte ab und wird bei der Werksabnahmeprüfung der angegebenen Rezeptur ermittelt.
Welche Fundamentpfannenformate kann die Maschine verarbeiten?
Runde, ovale, rechteckige und gewölbte Formate werden durch austauschbare Matrizenplatten unterstützt. Das Standardsortiment umfasst einen Durchmesser von 35 mm bis 90 mm oder eine entsprechende Stellfläche. Größere Formate sind auf Anfrage mit angepasstem Kraftbereich erhältlich.
Wie wird das Füllgewicht für jede Pfanne gesteuert?
Das Pulver wird durch eine servoangetriebene Schnecke im volumetrischen Füllverfahren dosiert. Eine Inline-Kontrollwaage bestätigt das Gewicht anhand des Rezeptwerts und Schalen außerhalb der Toleranz werden vor dem Pressen umgeleitet. Das Füllgewicht liegt normalerweise bei plus oder minus 0,05 g.
Mit welcher Werkzeugwechselzeit ist zu rechnen?
Ein vollständiger Werkzeugsatzwechsel dauert in der Regel 25 bis 55 Minuten, abhängig von der Pfannenform und der Anzahl der zu aktualisierenden Positionen. Die Werkzeuge werden nach Rezeptcode gespeichert und vor dem Wechsel bereitgestellt, um Ausfallzeiten zu minimieren.
Kann die Maschine Pfannen mit hoher Kraft ohne Dichteschwankungen pressen?
Hohe Kraftbereiche werden durch eine Nivellierstufe vor dem Pressen und einen kontrollierten Verdichtungsgradienten während des Hubs unterstützt. Der Nivellierungsschritt reduziert Schwankungen in der Füllhöhe und der Gradient ist so eingestellt, dass die Dichte gleichmäßig über die Pfannenfläche verteilt wird.
Welche Daten werden pro Charge protokolliert?
Füllgewicht, Presskraft, Verweilzeit, Schalenanzahl und Ausschussanzahl werden pro Charge protokolliert. Daten auf Zyklusebene können zur Qualitätsdokumentation und Prozessüberprüfung über OPC UA oder CSV exportiert werden.
Welche Wartungsintervalle gelten für die Presse?
Es wird empfohlen, den Stempel und die Matrize alle 500 Stunden zu überprüfen, die Schnecke und das Dosiersystem bei jedem Farbwechsel zu reinigen, den Indexierer alle 1.000 Stunden zu kalibrieren und alle 12 Monate eine Überprüfung der Kraftmessdose durchzuführen. Wenn eine hydraulische Betätigung vorgeschrieben ist, wird alle 1.500 Stunden eine Hydraulikölanalyse empfohlen.
Kann die Maschine in kompakte Gehäusemontagelinien integriert werden?
Ja. Die Entladestation liefert ein Positionserkennungssignal, das nachfolgende Kartonlade- oder Tray-Montagegeräte zur Ausrichtung und Sequenzierung verwenden können. Integrationsanforderungen werden bei der Linienlayoutplanung definiert.
Referenz zur Prozessabweichung
Die Pfannenoberfläche weist Druckspuren auf
Reduzieren Sie die Annäherungsgeschwindigkeit in der Kontaktphase. Untersuchen Sie die obere Stempelfläche auf Pulveransammlungen oder Oberflächenverschleiß. Verlängern Sie die Haltezeit etwas, damit sich die Pulvermatrix vor der Freisetzung setzt.
Kantenabsplitterung nach dem Auswerfen
Verlangsamen Sie die Freisetzungsrate und verringern Sie den Verdichtungsgradienten im Endstadium. Überprüfen Sie den Stempel- und Matrizenabstand anhand des Werkzeugprotokolls. Stellen Sie sicher, dass der Feuchtigkeitsgehalt des Pulvers innerhalb des empfohlenen Bereichs bleibt.
Die Dichte variiert je nach großem Pfannendurchmesser
Überprüfen Sie den Schritt zur Nivellierung des Bettes und stellen Sie sicher, dass die Schaber- oder Vibrationseinstellung korrekt ist. Verlängern Sie die Haltezeit, um ein gleichmäßiges Absetzen zu ermöglichen. Überprüfen Sie die Ebenheit der oberen Stempelfläche anhand des Werkzeugprotokolls.
Das Füllgewicht variiert je nach Position
Führen Sie die Kalibrierungsroutine pro Position für die betroffene Schnecke aus. Bestätigen Sie die Konsistenz der Pulverschüttdichte im Trichter und überprüfen Sie die Schnecke auf Verschleiß. Stellen Sie sicher, dass der Trichterfüllstand während der Produktion über 30 Prozent bleibt.
Pfanne wurde nicht vollständig aus der Matrize ausgeworfen
Stellen Sie sicher, dass der Auswurfhub mit der Einstellung der Pfannentiefe übereinstimmt. Überprüfen Sie die Auswerferstange auf Verunreinigungen und reinigen Sie die Matrizenwand. Bestätigen Sie, dass der untere Stempel vor der nächsten Füllphase vollständig zurückkehrt.
Der Ausschuss der Kontrollwaage liegt über dem normalen Bereich
Überprüfen Sie die Kalibrierung der Kontrollwaage anhand einer Referenzwaage. Überprüfen Sie die Schnecke und das Dosierrohr auf Pulverablagerungen. Stellen Sie sicher, dass sich die Partikelgröße oder der Feuchtigkeitsgehalt des Pulvervorrats zwischen den Chargen nicht verändert hat.
Integrationshinweise
Pulverversorgung
Vorgeschaltet empfiehlt sich ein Pufferbehälter mit Niveaurückmeldung. Das Pulver sollte vor dem Laden trocken und klumpenfrei sein und innerhalb der angegebenen Partikelgröße liegen.
Downstream-Übertragung
Die Entladestation ist mit Förderbandtransfer, Tray-Beladung oder Roboter-Pick-and-Place kompatibel. Ein Positionserkennungssignal unterstützt das nachgelagerte Beladen des Kartons und die Ausrichtung der Baugruppe.
Werkzeuglagerung
Stempel- und Matrizensätze sollten in beschrifteten Regalen mit Schutzbeschichtung gelagert werden. Werkzeugaufzeichnungen mit Abstandswerten liegen jedem Pfannenformat und Rezeptcode bei.
Wartungsplanung
Zu den empfohlenen Intervallen gehören die Inspektion von Stempel und Matrize alle 500 Stunden, die Indexerkalibrierung alle 1.000 Stunden, die Reinigung der Schnecke bei jedem Farbwechsel und die Überprüfung der Kraftmessdose alle 12 Monate.