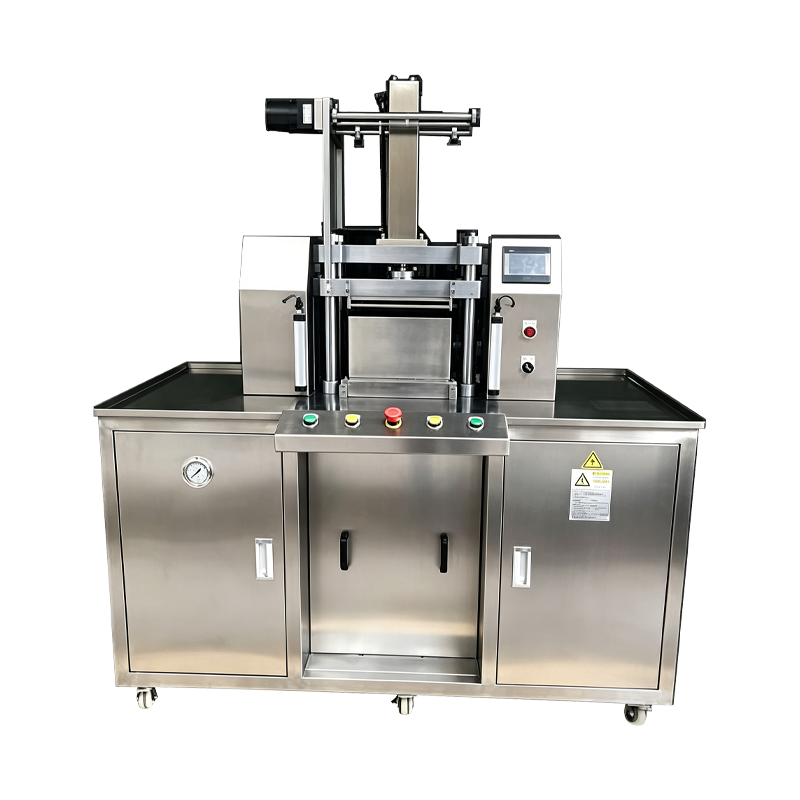
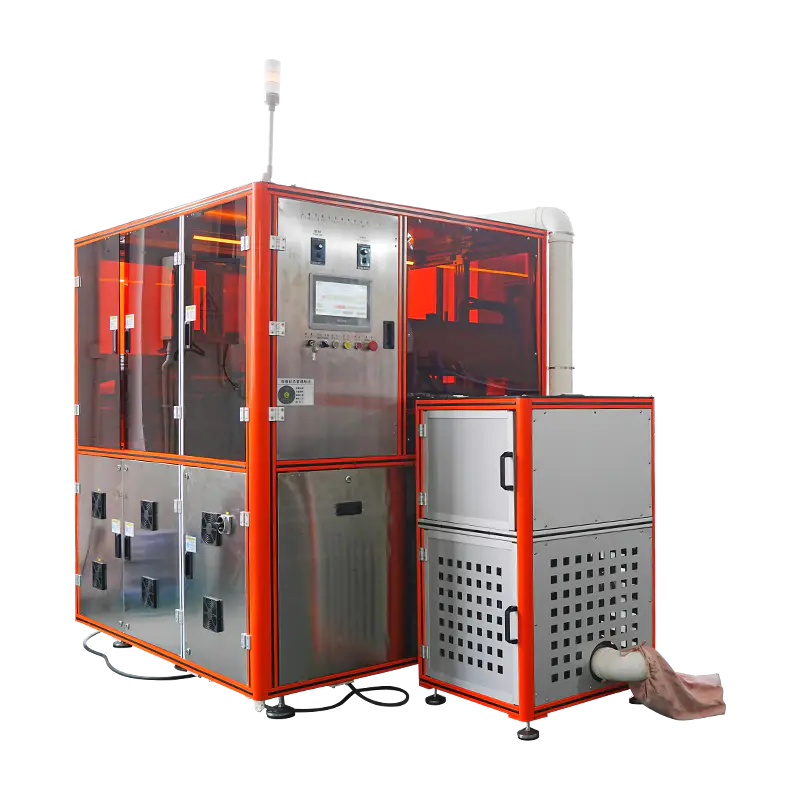
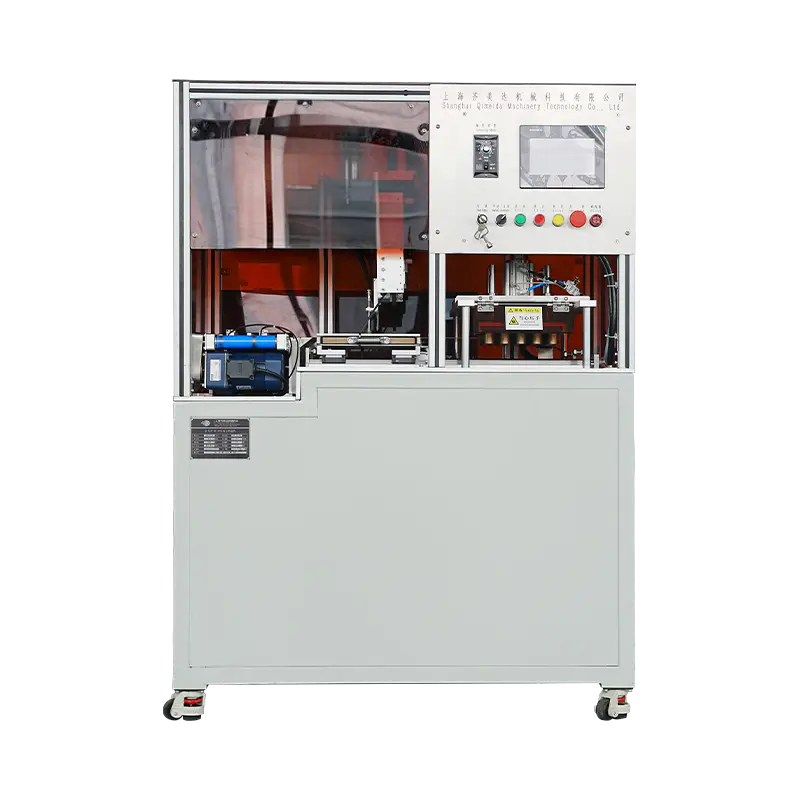
Automatische Rouge-Pressmaschine
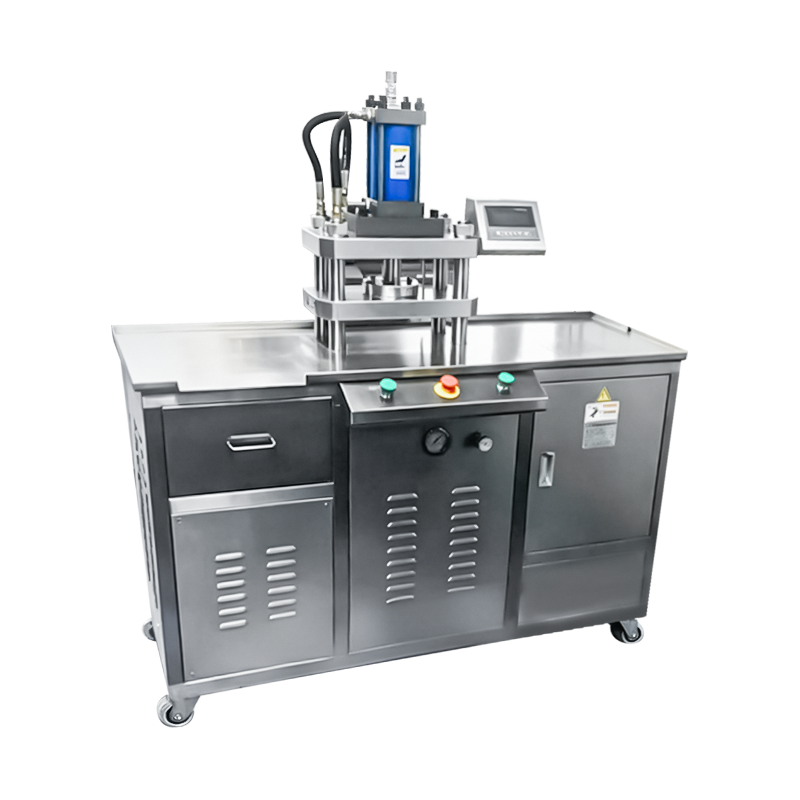
Eine Pressplattform, die für die Herstellung von Rouge- und Gesichtspuderpfannen konfiguriert ist und gewölbte, flache und geprägte Formate abdeckt. Die Maschine automatisiert die Pfannenzuführung, Pulverdosierung, Verdichtung und Auswurf innerhalb eines einzigen Zyklus, mit rezeptgesteuerter Steuerung von Füllgewicht, Presskraft und Verweilzeit. Wird auf Einzelfarbserien, die Produktion mehrerer Farbpaletten und palettengebundene Rougepfannenformate angewendet.
Pan-Feed
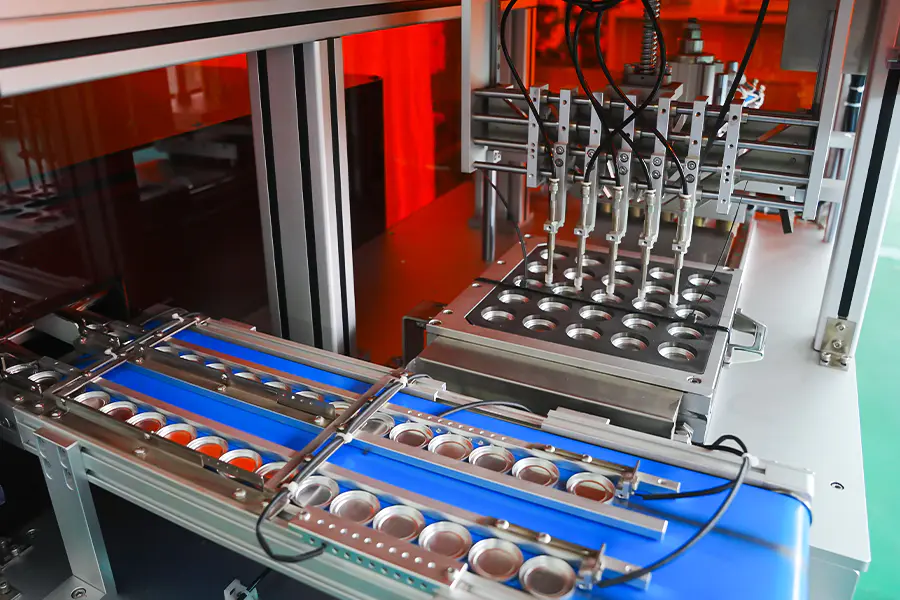
Rougepfannen werden aus einem Magazin oder einem Tablettlader in die Indexierplatte eingeführt. Das Vorhandensein und die Ausrichtung der Pfanne werden vom Sensor bestätigt, bevor der Zyklus fortgesetzt wird.
Pulverdosis
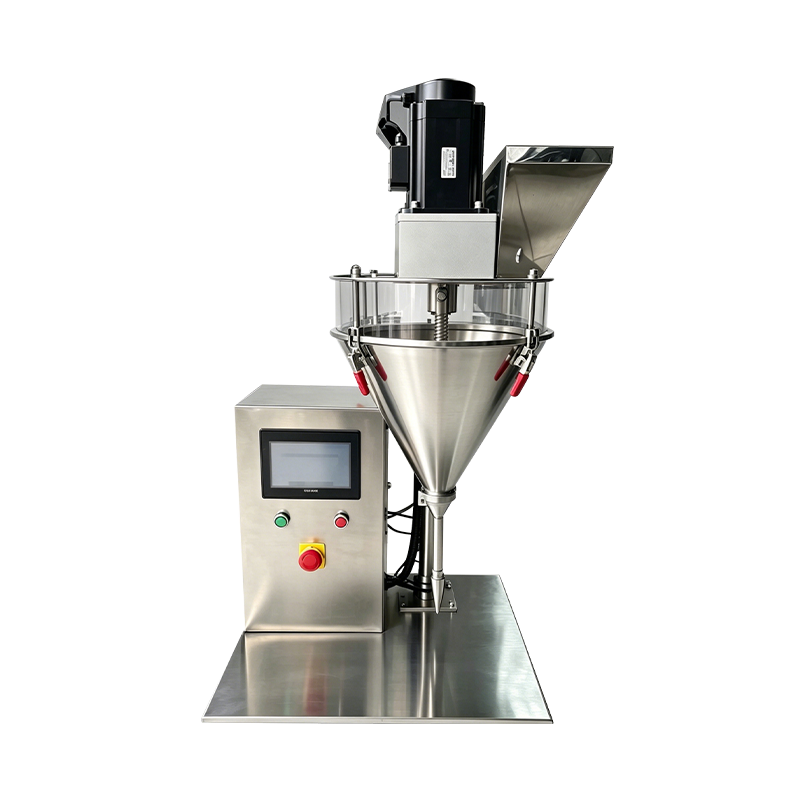
Eine Servoschnecke füllt jede Pfanne bis zum Rezeptgewicht. Eine Inline-Kontrollwaage überprüft die Dosis und Schalen außerhalb der Toleranz werden vor dem Pressen umgeleitet.
Bettnivellierung
Ein Schaber oder eine leichte Vibrationsstufe ebnet das Pulverbett so, dass die Dichte gleichmäßig ist, bevor der Stempel die Pulveroberfläche berührt.
Verdichtung
Der Oberstempel senkt sich mit kontrollierter Geschwindigkeit auf die eingestellte Kraft ab und hält den Rezept-Verweilwert an. Kraft und Position werden pro Schwenk erfasst.
Auswurf
Die gepresste Form wird von der Matrize angehoben und auf ein Austragsband oder eine Tablettladeeinheit übertragen. Der Auswurfhub ist auf die Pfannentiefe abgestimmt.
Inspektion
Pfannenhöhe, Oberflächenbeschaffenheit und Gewicht werden an einer Inspektionsstelle überprüft. Die Ergebnisse werden zur Rückverfolgbarkeit mit dem Chargenprotokoll verknüpft.
Möglichkeiten zur Rouge-Produktion
Für die Pfannenformate Rouge und Gesichtspuder konfigurierte Funktionen.
Gewölbte Pfannenstütze
Gewölbte und abgerundete Rougepfannen, gepresst mit einem gebogenen Oberstempel. Kontaktgeschwindigkeit und Verdichtungsgradient werden pro Rezept eingestellt, um das Kuppelprofil zu schützen.
Pfannen mit großem Durchmesser
Durch austauschbare Matrizenplatten werden Pfannenformate von 25 mm bis 75 mm Durchmesser unterstützt. Größere Gesichtspuderbehälter sind auf Anfrage erhältlich.
Farbspezifische Rezepte
Jeder Rouge-Farbton und jede Rouge-Formulierung speichert sein eigenes Füllgewicht, seine eigene Kraft, seine Verweilzeit und seine eigene Ausstoßeinstellung. Der Rezeptabruf erfolgt über die HMI.
Geprägtes Oberflächenpressen
Oberstanzungen mit Logo- oder Musterrelief werden unterstützt. Annäherungsgeschwindigkeit und Verdichtungsgradient werden reduziert, um Details auf der Pfannenfläche zu erhalten.
Sanfte Handhabung von Formulierungen
Rougeformulierungen mit geringerer Dichte werden mit reduzierter Kraft und verlängerter Haltezeit gepresst, um übermäßige Verdichtung und Oberflächenrisse zu begrenzen.
Berichterstellung auf Chargenebene
Pro Charge werden Füllgewicht, Presskraft, Schalenanzahl und Ausschusszahlen protokolliert. Daten können zur Qualitätsprüfung über OPC UA oder CSV exportiert werden.
Technische Daten
Standardkonfigurationswerte. Pfannengröße, Kraftbereich und Werkzeug werden pro Projekt definiert.
Produktionsfit
Wo die Rouge-Pressmaschine in der Kosmetikherstellung eingesetzt wird.
Einzelfarb-Volumenläufe
Lange Auflagen eines einzelnen Rouge-Farbtons auf Standardpfannengrößen, mit gleichbleibender Ausgabestabilität über Schichten hinweg und gleichbleibender Pfannenhärte.
Gewölbte Rouge-Formate
Gewölbte und abgerundete Pfannen, die mit gebogenen Werkzeugen hergestellt werden, wobei Pressparameter das Kuppelprofil schützen und Risse am Rand begrenzen.
Saisonales Farbspektrum
Kleinere Chargenkampagnen, bei denen Rezeptrückrufe und kurze Umrüstzeiten häufige Übergänge zwischen Farbtönen und Pfannenformaten ermöglichen.
Geprägte Rougepfannen
Pfannen mit Oberflächenrelief oder strukturierter Oberfläche, bei denen die Pressparameter so abgestimmt sind, dass die Stempeldetails durch Verdichtung erhalten bleiben.
Palettengebundenes Rouge
Paletten mit mehreren Pfannen, bei denen Rougepfannen in einer koordinierten Reihenfolge für ein einzelnes Palettenformat hergestellt und zusammengestellt werden.
Muster- und Werbeeinheiten
Reduzierte Krafteinstellungen und kürzere Zyklen für Musterschalen und Werbeformate ohne Änderung der Maschineneinrichtung.
Häufig gestellte Fragen
Häufige Fragen, die bei der Evaluierung und Linienintegration auftauchen. Wählen Sie eine Frage aus, um die Antwort zu erweitern.
Welche Rougepfannenformate kann die Maschine verarbeiten?
Runde, ovale, rechteckige und gewölbte Pfannenformate werden durch austauschbare Matrizenplatten unterstützt. Das Standardsortiment umfasst Durchmesser von 25 mm bis 75 mm oder eine entsprechende Grundfläche, größere Formate sind auf Anfrage erhältlich.
Wie wird das Füllgewicht für jede Pfanne gesteuert?
Das Pulver wird durch eine servoangetriebene Schnecke im volumetrischen Füllverfahren dosiert. Eine Inline-Kontrollwaage bestätigt das Gewicht anhand des Rezeptwerts und Schalen außerhalb der Toleranz werden vor dem Pressen umgeleitet. Das Füllgewicht liegt normalerweise bei plus oder minus 0,04 g.
Können gewölbte Rougepfannen gepresst werden, ohne dass Risse entstehen?
Ja. Gewölbte Werkzeuge nutzen einen reduzierten Verdichtungsgradienten und eine geringere Kontaktgeschwindigkeit, sodass sich das Pulverbett zunehmend verformt. Die Haltezeit wird je nach Rezept verlängert, wodurch sich das Bindemittel absetzen kann und die Rissbildung an der Kuppelkante begrenzt wird.
Mit welcher Werkzeugwechselzeit ist zu rechnen?
Ein vollständiger Werkzeugsatzwechsel dauert in der Regel 20 bis 45 Minuten, abhängig von der Pfannenform und der Anzahl der zu aktualisierenden Positionen. Die Werkzeuge werden nach Rezeptcode gespeichert und vor dem Wechsel bereitgestellt, um Ausfallzeiten zu minimieren.
Kann die Maschine weiche Rougeformulierungen oder Rougeformulierungen mit geringer Dichte verarbeiten?
Ja. Weiche Rougeformulierungen mit geringer Dichte werden mit reduzierter Kraft und verlängerter Haltezeit gepresst. Der Verdichtungsgradient wird pro Rezeptur eingestellt, um eine Überverdichtung zu verhindern, die andernfalls die Verteilbarkeit des Pulvers beeinträchtigen und zu Oberflächenrissen führen würde.
Welche Daten werden pro Charge protokolliert?
Füllgewicht, Presskraft, Verweilzeit, Schalenanzahl und Ausschussanzahl werden pro Charge protokolliert. Daten auf Zyklusebene können zur Qualitätsdokumentation und Prozessüberprüfung über OPC UA oder CSV exportiert werden.
Welche Wartungsintervalle gelten für die Presse?
Es wird empfohlen, den Stempel und die Matrize alle 500 Stunden zu überprüfen, die Schnecke und das Dosiersystem bei jedem Farbwechsel zu reinigen, den Indexierer alle 1.000 Stunden zu kalibrieren und alle 12 Monate eine Überprüfung der Kraftmessdose durchzuführen. Die Aufzeichnungen werden zusammen mit dem Maschinenwartungsprotokoll geführt.
Kann die Maschine in bestehende Palettenmontagelinien integriert werden?
Ja. Die Entladestation liefert ein Positionserkennungssignal, das nachfolgende Palettenmontage- oder Trayladegeräte zur Ausrichtung und Reihenfolge verwenden können. Integrationsanforderungen werden bei der Linienlayoutplanung definiert.
Referenz zur Prozessabweichung
Beobachtete Situationen beim Rougepressen und die entsprechenden Korrekturmaßnahmen.
Die Kuppeloberfläche reißt nach dem Pressen
Verlängern Sie die Verweilzeit um 0,5 bis 1 Sekunde und verringern Sie den Verdichtungsgradienten. Überprüfen Sie die Geometrie des Kuppelstempels anhand des Werkzeugdatensatzes. Stellen Sie sicher, dass der Feuchtigkeitsgehalt des Pulvers zwischen 1 und 3 Prozent liegt.
Das Füllgewicht variiert je nach Position
Führen Sie die Kalibrierungsroutine pro Position für die betroffene Schnecke aus. Bestätigen Sie die Konsistenz der Pulverschüttdichte im Trichter und überprüfen Sie die Schnecke auf Verschleiß. Stellen Sie sicher, dass der Trichterfüllstand während der Produktion über 30 Prozent bleibt.
Pulver bleibt am Oberstempel hängen
Reduzieren Sie die Presskraft um 10 bis 15 Prozent und verkürzen Sie die Haltezeit. Polieren Sie die Stempeloberfläche und stellen Sie sicher, dass der Freigabewinkel mit den Werkzeugspezifikationen übereinstimmt. Überprüfen Sie vor der Produktion die Temperatur und den Feuchtigkeitsgehalt des Pulvers.
Pfanne wurde nicht vollständig aus der Matrize ausgeworfen
Stellen Sie sicher, dass der Auswurfhub mit der Einstellung der Pfannentiefe übereinstimmt. Überprüfen Sie die Auswerferstange auf Verunreinigungen und reinigen Sie die Matrizenwand. Bestätigen Sie, dass der untere Stempel vor der nächsten Füllphase vollständig zurückkehrt.
Das geprägte Muster verschwimmt auf der Pfannenoberfläche
Reduzieren Sie die Annäherungsgeschwindigkeit in der betroffenen Stufe und verringern Sie die Kontaktgeschwindigkeit. Überprüfen Sie die Stempelfläche auf Pulverablagerungen und prüfen Sie, ob das Werkzeug abgenutzt ist. Erhöhen Sie die Haltezeit leicht, damit das Muster vor der Freigabe registriert werden kann.
Der Ausschuss der Kontrollwaage liegt über dem normalen Bereich
Überprüfen Sie die Kalibrierung der Kontrollwaage anhand einer Referenzwaage. Überprüfen Sie die Schnecke und das Dosierrohr auf Pulverablagerungen. Stellen Sie sicher, dass sich die Partikelgröße oder der Feuchtigkeitsgehalt des Pulvervorrats zwischen den Chargen nicht verändert hat.
Integrationshinweise
Faktoren, die sich auf Installation, Versorgung und Langzeitbetrieb auswirken.
Pulverversorgung
Vorgeschaltet empfiehlt sich ein Pufferbehälter mit Niveaurückmeldung. Das Pulver sollte vor dem Laden trocken und klumpenfrei sein und innerhalb der angegebenen Partikelgröße liegen.
Downstream-Übertragung
Die Entladestation ist mit Förderbandtransfer, Tray-Beladung oder Roboter-Pick-and-Place kompatibel. Ein Positionserkennungssignal unterstützt die nachgelagerte Sortierung und die Ausrichtung der Palettenanordnung.
Werkzeuglagerung
Stempel- und Matrizensätze sollten in beschrifteten Regalen mit Schutzbeschichtung gelagert werden. Werkzeugaufzeichnungen mit Abstandswerten liegen jedem Pfannenformat und Rezeptcode bei.
Wartungsplanung
Zu den empfohlenen Intervallen gehören die Inspektion von Stempel und Matrize alle 500 Stunden, die Indexerkalibrierung alle 1.000 Stunden, die Reinigung der Schnecke bei jedem Farbwechsel und die Überprüfung der Kraftmessdose alle 12 Monate.