Pneumatische Pressmaschine für kosmetisches Pulver
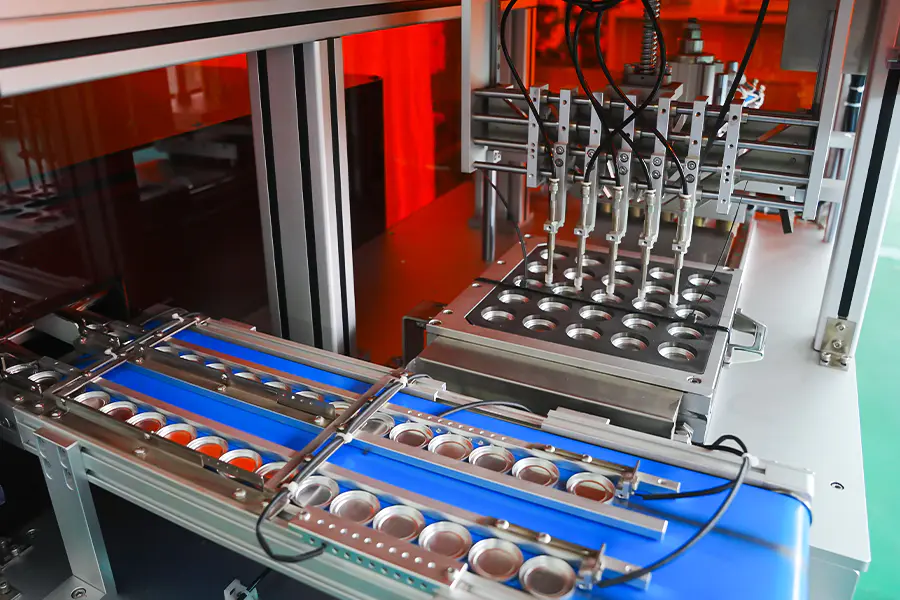
Eine luftbetriebene Pressplattform zum Verdichten von losem Kosmetikpulver zu festen Formen und Kuchen. Der pneumatische Kreislauf übt die Kraft durch einen kontrollierten Zylinderhub aus, was zu schnellen Zykluszeiten und einer geringen thermischen Belastung des Pulvers führt. Wird auf Lidschatten-, Rouge-, Highlighter- und leichte Pudergrundierungsformate angewendet, bei denen kurze Haltezeiten und sauberes Ablösen erforderlich sind.
Warum pneumatische Betätigung
Prozessmerkmale, die bestimmen, wo in der Kosmetikproduktion luftbetriebenes Pressen eingesetzt wird.
Kurze Zykluszeit
Der Zylinder erreicht den Arbeitsdruck innerhalb eines kurzen Hubintervalls und ermöglicht so höhere Taktraten als die hydraulische Betätigung bei flachen Pfannenformaten.
Geringe thermische Belastung
Beim luftbetriebenen Pressen wird nur minimale Wärme in den Matrizenbereich eingebracht, was für Formulierungen mit Bindemitteln mit niedrigem Schmelzpunkt oder wärmeempfindlichen Pigmenten geeignet ist.
Sauberes Release-Verhalten
Durch die schnelle Druckentlastung am Ende des Hubs wird die Saugkraft zwischen dem oberen Stempel und der Pulveroberfläche verringert, wodurch das Anhaften und die Aufnahme von Pulver in der Pfanne verringert werden.
Einfache Druckregelung
Die Kraft wird über einen proportionalen Luftregler eingestellt und der Arbeitsdruck wird für jedes Rezept direkt auf dem HMI angezeigt.
Reduzierter Wartungsumfang
Luftkreislaufkomponenten müssen seltener gewartet werden als hydraulische Äquivalente, und es ist kein Ölbehälter oder Öltemperaturkreislauf zu verwalten.
Flexibilität bei der Linienintegration
Pneumatikeinheiten können in der Nähe vorgelagerter Abfüllanlagen positioniert werden, ohne dass Hydraulikleitungen quer durch die Produktionshalle verlegt werden müssen.
Übersicht über den pneumatischen Schaltkreis
Baugruppen, die Kraftgenauigkeit, Reaktionszeit und Prozesswiederholbarkeit bestimmen.
Luftaufbereitungseinheit
Die Filter-, Regler- und Schmiervorrichtungsbaugruppe konditioniert die Zuluft, bevor sie in den Ventilverteiler gelangt. Durch die Filterung werden Partikel und Feuchtigkeit entfernt, der Regler stellt den Arbeitsdruck ein und der Öler versorgt die Zylinderdichtungen mit einem kontrollierten Ölnebel.
Proportionalventilbank
Proportionale Wegeventile steuern die Aus- und Einfahrbewegung des Presszylinders. Die Reaktion des Ventils wird vom Steuersystem überwacht und die Druckrückmeldung von einem Wandler wird verwendet, um die eingestellte Kraft während des Verdichtungshubs aufrechtzuerhalten.
Presszylinder
Doppeltwirkender Zylinder mit geführter Stange und Dämpfung an beiden Hubenden. Die Polsterung begrenzt den Aufprall im Moment des Kontakts mit der Pulveroberfläche und trägt so dazu bei, die Pfannenkanten bei geprägten Werkzeugen zu schonen.
Force-Feedback-Schleife
Eine unter der Matrizenplatte montierte Kraftmessdose misst die tatsächliche Presskraft und gibt den Wert an die SPS zurück. Der Controller passt die Öffnung des Proportionalventils an, um die Kraft während der Haltephase innerhalb eines definierten Toleranzbandes zu halten.
Sicherheitsabgaskreislauf
Beim Öffnen der Schutzvorrichtung oder bei einem Notstopp lässt ein Ablassventil den Zylinderdruck innerhalb kurzer Zeit in die Atmosphäre ab. Bei geöffnetem Sicherheitskreis kann der Zylinder die Last nicht halten und die Maschine kehrt in einen sicheren Zustand zurück.
Technische Daten
Standardrahmenwerte. Kraftbereich und Werkzeuge werden je nach Projektspezifikation definiert.
Angewandte Produktformate
Pulverarten und Pfannenformate passend zum pneumatischen Pressverhalten.
Gepresster Lidschatten
Standard- und Großformat-Lidschattenpfannen, bei denen kurze Haltezeiten Kuchen mit sauberen Kanten und einer gleichmäßigen Oberfläche erzeugen.
Rouge und Highlighter
Gewölbte und flachgepresste Formate erfordern einen geringen Wärmeeintrag während der Verdichtung, um die Ausrichtung der Schimmerpartikel beizubehalten.
Leichte Pudergrundierung
Fundamente mit geringerer Dichte werden verdichtet, wobei pneumatisches Pressen eine Überverdichtung vermeidet und die Streufähigkeit des Pulvers beibehält.
Pfannen in Mustergröße
Kleine Formen und Werbeformate werden mit reduziertem Kraftaufwand und kurzen Zykluszeiten für die Probe- und Musterproduktion gepresst.
Geprägte Oberflächenpfannen
Formen mit Logo- oder Musterrelief, gepresst mit Polsterung, um feine Details auf der Stanzfläche zu schützen.
Paletteneinheiten mit mehreren Farbtönen
Einzelne Pfannen für die Palettenmontage, bei denen eine einheitliche Pfannenhöhe und -oberfläche über alle Farbgruppen hinweg erforderlich ist.
Häufig gestellte Fragen
Operative Fragen, die während der Evaluierung und Integration aufgeworfen wurden. Wählen Sie eine Frage aus, um die Antwort zu erweitern.
Was ist der Unterschied zwischen pneumatischer und hydraulischer Pressung für Kosmetikpulver?
Beim pneumatischen Pressen wird Kraft durch Druckluft ausgeübt und eignet sich für kürzere Haltezeiten, geringere Kraftbereiche und hitzeempfindliche Formulierungen. Das hydraulische Pressen liefert eine höhere Kraft mit längeren Haltezeiten und eignet sich für dichte Kuchen und größere Formenformate. Die Wahl hängt von der angestrebten Kuchenhärte, der Pfannengröße und dem Formulierungsverhalten ab.
Wie wird die Presskraft während des Zyklus gesteuert?
Eine Kraftmesszelle unter der Matrizenplatte misst die tatsächliche Kraft und sendet den Wert an die SPS. Die SPS vergleicht dies mit dem Rezeptsollwert und passt die Öffnung des Proportionalventils an, um die Kraft während der Haltephase innerhalb des Toleranzbandes zu halten.
Kann Formulierungen mit hohem Bindemittelgehalt maschinell verpressen
Ja, sofern die angestrebte Kuchenhärte innerhalb des pneumatischen Kraftbereichs liegt. Formulierungen mit hohem Bindemittelgehalt profitieren tendenziell von der geringen Wärmezufuhr des luftbetriebenen Pressens, die Druckkurveneinstellungen sollten jedoch je nach Formulierung angepasst werden, um eine Überverdichtung zu vermeiden.
Welche Luftqualität ist für einen stabilen Betrieb erforderlich?
Die Zuluft sollte trocken und gefiltert sein, um Partikel und Feuchtigkeit zu entfernen. Es ist ein Arbeitsdruck von 0,6 bis 0,8 MPa erforderlich. Eine Luftqualität unterhalb dieser Spezifikation beeinträchtigt die Kraftwiederholbarkeit und kann die Lebensdauer von Ventil- und Zylinderdichtungen verkürzen.
Wie oft muss der Luftkreislauf gewartet werden?
Zu den empfohlenen Intervallen gehören der Austausch des Filterelements alle 1.000 Stunden, das Nachfüllen des Schmierstoffgebers entsprechend der Anzeige im Schauglas, die Prüfung des Proportionalventils alle 3.000 Stunden und der Austausch des vollständigen Dichtungssatzes am Zylinder alle 8.000 bis 10.000 Stunden, je nach Zykluszahl.
Ist die Presse für eine Reinraumumgebung geeignet?
Die Maschine kann mit Edelstahloberflächen, geschlossener Abgasführung und lebensmittelechten Schmierstoffen für die Installation in Reinräumen oder kontrollierten Umgebungen ausgestattet werden. Der pneumatische Kreislauf entlüftet die Presszone, um die Partikelverteilung zu begrenzen.
Was bestimmt die Taktleistung dieser Maschine?
Die Zyklusleistung hängt von der Haltezeit, der Zylinderhublänge, der Füllzeit und der Pfannengröße ab. Kürzere Haltezeiten und flache Pfannen führen zu einer höheren Leistung, während tiefe Pfannen und längere Haltezeiten die Einheiten pro Stunde reduzieren. Die tatsächliche Leistung wird bei der Werksabnahmeprüfung überprüft.
Können pneumatische und hydraulische Einheiten die Werkzeuge gemeinsam nutzen?
Die Werkzeugkompatibilität hängt von der Montageschnittstelle und dem Kraftbereich ab. Wenn beide Maschinen die gleiche standardisierte Platte verwenden und der Kraftbereich der Pneumatikeinheit die erforderliche Verdichtungskraft abdeckt, können Werkzeugsätze zwischen Plattformen mit dokumentierten Abstandswerten gemeinsam genutzt werden.
Referenz zur Prozessabweichung
Beobachtete Situationen beim pneumatischen Pressen und die entsprechenden Korrekturmaßnahmen.
Der Force-Wert schwankt während des Haltens
Überprüfen Sie die Luftaufbereitungseinheit auf Feuchtigkeitsübertragung und stellen Sie sicher, dass das Filterelement nicht gesättigt ist. Überprüfen Sie die Reaktion des Proportionalventils und vergleichen Sie das Wägezellensignal mit einem Referenzinstrument. Stellen Sie sicher, dass der Versorgungsluftdruck während des Zyklus stabil bleibt.
Die Kuchenoberfläche weist einen Stempelabdruck auf
Erhöhen Sie die Dämpfung am Kontaktende des Hubs, um die Annäherung an den Stempel zu verlangsamen. Reduzieren Sie den Wert für die Ausfahrgeschwindigkeit im Rezept. Stellen Sie sicher, dass die obere Stempelfläche sauber und frei von Pulverablagerungen ist, die das effektive Kontaktprofil verändern.
Zykluszeit länger als Rezeptziel
Überprüfen Sie den Luftdurchsatz am Maschineneinlass und stellen Sie sicher, dass er den Verbrauchsspezifikationen entspricht. Überprüfen Sie den Abgasschalldämpfer auf Verstopfungen. Überprüfen Sie die Reaktionszeit des Ventils anhand des Wartungsprotokolls und passen Sie bei Bedarf die Einfahrgeschwindigkeit an.
Pfanne bleibt am oberen Stempel hängen
Reduzieren Sie die Haltezeit und verringern Sie die Presskraft um 10 bis 15 Prozent. Polieren Sie die Stempeloberfläche und stellen Sie sicher, dass der Freigabewinkel mit den Werkzeugspezifikationen übereinstimmt. Stellen Sie sicher, dass der Feuchtigkeitsgehalt des Pulvers innerhalb des empfohlenen Bereichs von 1 bis 3 Prozent liegt.
Luftleck in der Nähe des Zylinders hörbar
Überprüfen Sie die Stangen- und Kolbendichtung auf Verschleiß. Stellen Sie sicher, dass die Zylinderbefestigung sicher ist, und überprüfen Sie die Anschlüsse an beiden Anschlüssen. Wenn nach dem Dichtungsaustausch weiterhin Leckagen auftreten, überprüfen Sie die Zylinderbohrung auf Riefen und tauschen Sie den Zylinder bei Bedarf aus.
Die Kraft erreicht den Rezeptsollwert nicht
Bestätigen Sie, dass die Reglereinstellung mit dem Rezeptwert übereinstimmt. Überprüfen Sie den Druckabfall an der Luftaufbereitungseinheit und am Ventilverteiler. Stellen Sie sicher, dass die Zylinderbohrungsgröße mit der installierten Spezifikation übereinstimmt, und prüfen Sie, ob an der Kolbendichtung interne Leckagen vorhanden sind.
Integrationshinweise
Faktoren, die sich auf Installation, Versorgung und Langzeitbetrieb auswirken.
Anforderungen an die Luftversorgung
Empfohlen wird eine eigene Luftleitung mit vorgeschalteter Filterung und Trocknung. Der Druck am Maschineneinlass muss während des Zyklus zwischen 0,6 und 0,8 MPa bleiben, und ein spezieller Regler an der Maschine wird empfohlen.
Boden und Montage
Die Maschine benötigt einen ebenen Boden mit in der Aufstellungszeichnung angegebenen Verankerungspunkten. Wenn sich die Presse eine Etage mit anderen Produktionsanlagen teilt, wird eine Schwingungsisolierung empfohlen.
Lärmmanagement
Abgasschalldämpfer und Dämpfungseinstellungen halten den Betriebslärm am Fahrerplatz unter 75 dB. Eine zusätzliche Akustiksanierung ist in Produktionshallen in der Regel nicht erforderlich.
Wartungsplanung
Zu den empfohlenen Intervallen gehören der Austausch des Filterelements alle 1.000 Stunden, die Ventilinspektion alle 3.000 Stunden und der Austausch des Dichtungssatzes basierend auf der Anzahl der Zyklen. Die Aufzeichnungen werden zusammen mit dem Wartungsprotokoll der Maschine geführt.