Rotationspressmaschine für kosmetisches Pulver
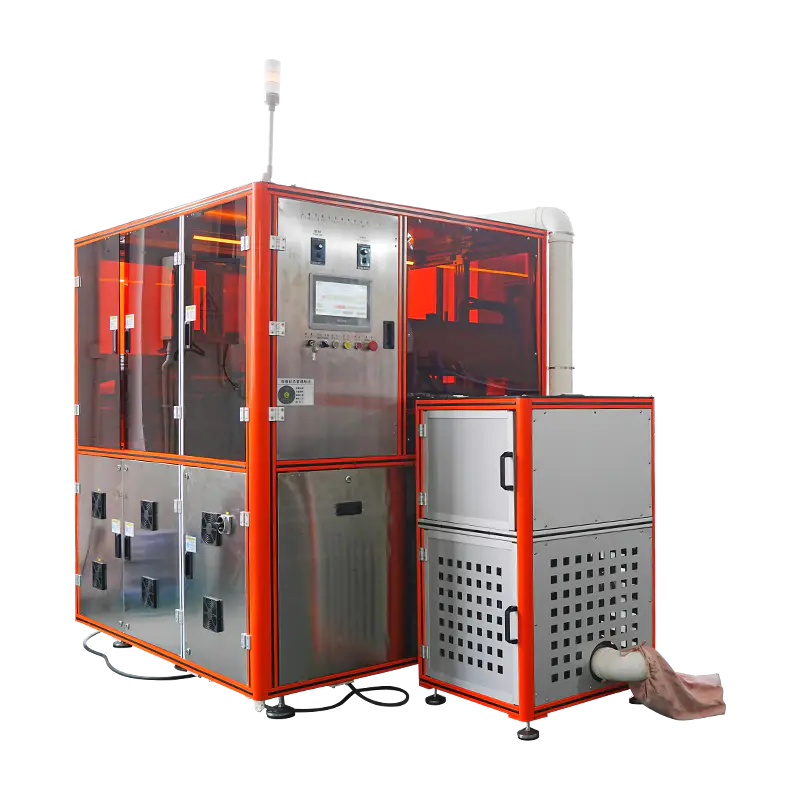
Eine kontinuierliche Drehplattform mit mehreren Presspositionen, die sich durch Füll-, Press- und Auswurfzonen bewegen, ohne den Tisch anzuhalten. Die Maschine ist für die kontinuierliche Ausgabe von gepresstem Kosmetikpulver, einschließlich Lidschatten, Rouge, Grundierung und Highlighter, mit Drucküberwachung pro Position und rezeptgesteuerter Prozesssteuerung ausgelegt.
Kontinuierliche Bewegung
Der Drehtisch dreht sich während des Pressens weiter, so dass Befüllung, Verdichtung und Entleerung in überlappender Reihenfolge und nicht in einzelnen Schritten erfolgen.
Positionsniveaukontrolle
Jede Pressposition verfügt über einen eigenen Drucksensor, einen eigenen Verweilwert und einen eigenen Auswurfhub, die alle separat über die Maschinensteuerung angesprochen werden.
Kampagnenbasierte Produktion
Rezepte können Positionsgruppen zugeordnet werden, sodass ein Rotationszyklus für die Dauer einer Produktionskampagne mehrere Artikel gleichzeitig produziert.
Maschinenlayout
Rund um die Drehplattform angeordnete Funktionszonen.
Pulverdosierung
Die servoangetriebenen Schneckenköpfe passen sich jeder Position an, wenn sich der Tisch dreht. Die Befüllung wird durch Positionssensoren ausgelöst und das Dosierungsgewicht wird durch eine Inline-Kontrollwaage überprüft, bevor der Tisch in die Presszone vorfährt.
- Füllgenauigkeit innerhalb von plus/minus 0,04 g
- Separater Trichter pro Rezeptur
- Automatische Rückmeldung des Trichterfüllstands
Rotationspressen
Ober- und Unterstempel folgen je nach Konfiguration nocken- oder servoangetriebenen Profilen. Während sich die Position durch den Pressbogen bewegt, wird der Druck schrittweise ausgeübt, wodurch Pulverspritzer reduziert und die Kuchenintegrität verbessert wird.
- Druckbereich 3 bis 15 Tonnen pro Position
- Optionen für Servo- oder Nockenbetätigung
- Unabhängige Verweilzeiteinstellung pro Position
Auswurf und Entladung
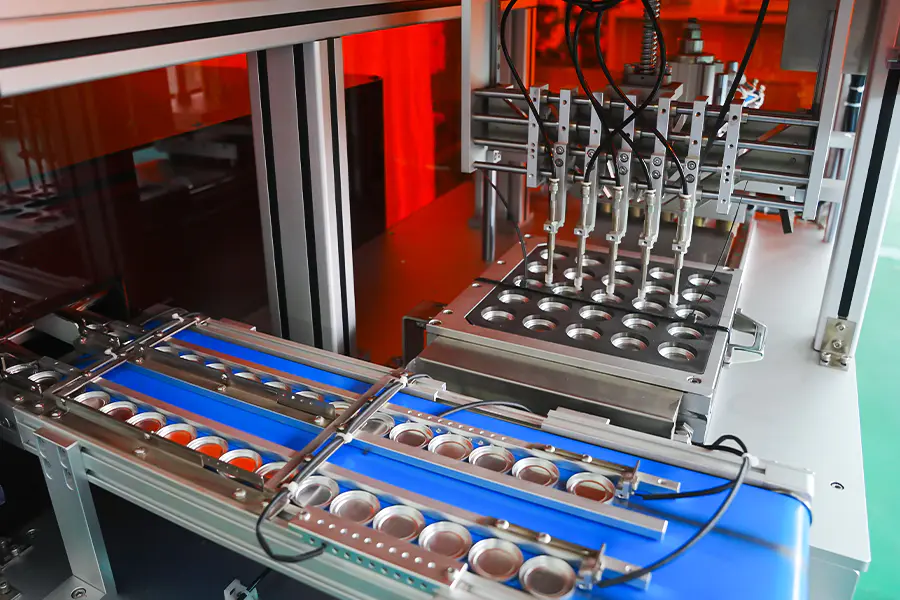
Gepresste Formen werden von einem synchronisierten Auswerfer aus der Matrize gehoben und an ein Austragsband oder eine Pick-and-Place-Einheit übergeben. Ausgewiesene Einheiten werden an derselben Station umgeleitet, ohne dass die Tischrotation unterbrochen wird.
- Pneumatischer oder Servo-Auswurf
- Positionieren Sie das verbundene Ausschusstor
- Kompatibel mit der Roboterentnahme
Spezifikationsübersicht
Angezeigte Werte für Standardkonfigurationen. Positionsanzahl und Druckbereich werden pro Projekt definiert.
Produktionsfit
Wo Rotationspressen in der Kosmetikherstellung eingesetzt wird.
Schattenläufe mit hohem Volumen
Die kontinuierliche Rotation eignet sich für lange Auflagen eines einzelnen Farbtons und sorgt dafür, dass die Ausgabe über Schichten hinweg stabil bleibt, ohne dass es zu Start- und Stoppverlusten kommt, die bei Einzelstationspressen auftreten.
Parallele SKU-Kampagnen
Positionsgruppen können unterschiedliche Rezepturen oder Pfannenformate zugewiesen werden, sodass eine einzige Drehplattform mehrere Artikel im selben Produktionsfenster produziert.
Kompakt- und Foundation-Pfannen
Wird auf Kompaktpuder und Pudergrundierung aufgetragen, wenn bei großen Volumina eine gleichmäßige Dichte und saubere Kanten erforderlich sind.
Herstellung von Palettenkomponenten
Einzelne Pfannen für Mehrfarbpaletten werden in Positionsgruppen gedrückt und dann zum Laden der Paletten an die nachgelagerte Baugruppe übergeben.
Auftragsfertigungslinien
Eignet sich für Produktionsumgebungen mit mehreren Marken, in denen der Rezeptabruf pro Position und die Berichterstattung auf Chargenebene den Umstellungsaufwand reduzieren.
Mineralisches und gepresstes Pigment
Wird für Mineralpulver und gepresste Pigmente verwendet, bei denen niedrige Druckbereiche und längere Verweilwerte erforderlich sind, um Risse zu vermeiden.
Betriebsreferenz
Situationen beim Rotationspressen und die entsprechenden Aktionen.
Gewichtsvariation zwischen den Positionen
Führen Sie die Kalibrierungsroutine pro Position für den betroffenen Schneckenkopf aus. Bestätigen Sie, dass sich die Schüttdichte des Pulvers zwischen den Chargen nicht verändert hat. Überprüfen Sie die Schnecke und das Dosierrohr auf Verschleiß oder Pulverablagerungen. Vergleichen Sie die Positionskontrollwaage mit einer Referenzwaage.
Die Tabellenindizierung stoppt mitten im Zyklus
Überprüfen Sie den Alarmverlauf des Indexerantriebs auf der HMI. Überprüfen Sie den mechanischen Verriegelungsstift und den Positionssensor auf Fremdkörper. Stellen Sie sicher, dass der Servoantrieb nicht überlastet ist. Bestätigen Sie, dass das Schmierintervall für das Tischlager eingehalten wurde.
Kuchenränder reißen nach dem Pressen
Verlängern Sie den Verweilwert für die betroffene Positionsgruppe. Reduzieren Sie die Anfahrgeschwindigkeit der Presse. Stellen Sie sicher, dass der Abstand zwischen Stempel und Matrize innerhalb der Spezifikation liegt. Überprüfen Sie den Feuchtigkeitsgehalt des Pulvers, der zwischen 1 und 3 Prozent liegen sollte.
Pulververunreinigung zwischen den Positionen
Überprüfen Sie die Positionsabdeckungen und die Tischoberfläche auf Pulververschleppung. Stellen Sie sicher, dass die Vakuumabsaugstellen frei sind. Reinigen Sie den Matrizentisch zwischen den Kampagnen und prüfen Sie, dass die Trichterdeckel während der Produktion geschlossen bleiben.
Beim Auswerfen bleiben Rückstände in der Matrize zurück
Überprüfen Sie den Auswurfhub anhand der Pfannentiefe. Polieren Sie die Matrizenwand und prüfen Sie sie auf Riefen. Tragen Sie das angegebene Matrizenschmiermittel im empfohlenen Intervall auf. Bestätigen Sie, dass der untere Stempel vor dem nächsten Füllzyklus vollständig zurückkehrt.
Linienintegration
Punkte, die sich darauf auswirken, wie die Rotationspresse mit umgebenden Geräten verbunden wird.
Vorgelagerte Pulverversorgung
Die Rotationspresse saugt das Material aus einem Puffertrichter an, der von Misch- oder Fördergeräten gespeist wird. Füllstandssensoren sorgen für eine gleichmäßige Versorgung und verhindern einen Mangel bei hohen Drehzahlen.
Downstream-Take-out
Gepresste Pfannen werden auf ein Förderband oder in eine Pick-and-Place-Einheit ausgegeben. Positionsidentifizierte Signale unterstützen die nachgelagerte Sortierung, das Laden von Tabletts oder die Palettenmontage.
Daten und Rückverfolgbarkeit
Produktionsdaten auf Positionsebene werden pro Charge protokolliert. Aufzeichnungen können an MES- oder ERP-Systeme übertragen werden, um die Qualitätsdokumentation und Ertragsanalyse zu unterstützen.
Wartungsplanung
Zu den empfohlenen Intervallen gehören eine Hydraulikölanalyse alle 2.000 Stunden, eine Stempel- und Matrizeninspektion alle 500 Stunden und eine Wartung der Drehlager alle 1.500 Stunden.