In einem Kosmetik-OEM-Werk in Guangzhou wurden 12 Prozent der gepressten Puderdosen wegen Kantenabsplitterungen und fleckiger Farbe aussortiert. Die Bleche in der Nähe der Ofentür waren in 90 Minuten fertig getrocknet, während die Bleche an der Rückseite derselben Charge 140 Minuten brauchten. Dieses Ungleichgewicht ist ein klares Warnsignal für eine unkontrollierte Trocknungsphase und genau dieses Problem lösen Umwälztrocknungsöfen in automatisierten Presspulverlinien.
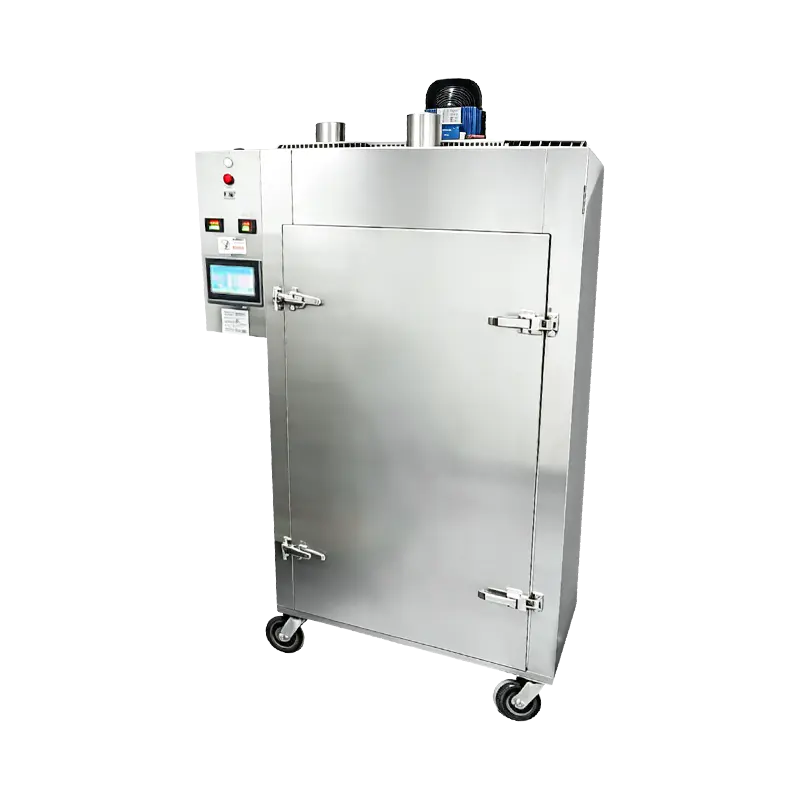
Ein Umlufttrocknungsofen ist eine Umluft-Wärmebehandlungseinheit, die konditionierte Luft kontinuierlich durch die Trockenkammer zirkuliert, um Temperatur und Feuchtigkeit auf jeder Tablettposition gleichmäßig zu halten.
Was ist ein Umlufttrockenofen und warum braucht gepresstes Pulver einen?
Ein Umlufttrocknungsofen ist eine Umluft-Wärmebehandlungseinheit, die kontinuierlich klimatisierte Luft durch die Trockenkammer zirkuliert und so die Temperaturunterschiede zwischen den einzelnen Blechen auf etwa 2 bis 3 Grad Celsius hält. Wenn frisch gepresste Pulverpresslinge die Pressstation verlassen, enthalten sie noch Lösungsmittel- oder Feuchtigkeitsreste, die entfernt werden müssen, bevor die Formen etikettiert und verpackt werden können. Statische Heißluftöfen basieren auf natürlicher Konvektion, die heiße Zonen in der Nähe der Heizelemente und kalte Zonen in der Nähe von Tür und Abluft erzeugt. Ein Umwälztrocknungsofen verwendet motorisierte Laufräder und einen Luftkanal, um klimatisierte Luft gleichmäßig über jedes Tablett zu schieben und so die Trocknungsgeschwindigkeit Charge für Charge vorhersehbar zu machen.
Statische Heißluftöfen im Vergleich zu Umlufttrocknungsöfen für alle wichtigen Verarbeitungsparameter. | Parameter | Statischer Heißluftofen | Umlufttrockenofen |
| Temperaturverteilung auf den Tabletts | 8 bis 12 Grad Celsius | 2 bis 3 Grad Celsius |
| Unterschiedliche Trocknungszeit zwischen den Tabletts | 30 bis 50 Prozent | 5 bis 10 Prozent |
| Luftbewegung | Nur natürliche Konvektion | Zwangsumwälzung über Kanäle |
| Feuchtigkeitsunterschied zwischen den Tabletts | Bis zu 2,0 Prozent | Unter 0,5 Prozent |
Jeder Anstieg der Temperaturverteilung von Tablett zu Tablett um 5 Grad Celsius führt zu messbaren Unterschieden im Bindemittelfluss, der Oberflächenbeschaffenheit und der endgültigen Kompakthärte.
Eine gleichmäßige Feuchtigkeitsverteilung beginnt mit Umluft, nicht nur mit Wärme
Umlufttrocknungsöfen entziehen dem gepressten Pulver gleichmäßig Feuchtigkeit, da Druckluft mit der gleichen Geschwindigkeit und Temperatur die Ober- und Unterseite sowie die Kanten jeder Pfanne erreicht. In einem gepressten Pulverpressling muss die flüssige Phase, die Bindemittel, Pigment und Füllstoff trägt, gleichmäßig verdampfen. Wenn die Oberfläche schneller trocknet als das Innere, bildet sich eine Haut, die das Lösungsmittel darunter einfängt, wodurch Krater oder weiche Kerne entstehen, die bei der Endkontrolle zusammenfallen. Die erzwungene Zirkulation durchbricht die statische Grenzschicht über dem Pulverbett und beschleunigt die Verdunstung im mikroskopischen Maßstab, sodass jeder Pressling von der Mitte bis zum Rand eine gleichmäßige Härte aufweist.
Statisches Ofenverhalten
- Heiße Luft steigt auf und sammelt sich oben in der Kammer
- Die Ablagen an der Türseite bleiben mehrere Grad kühler
- Durch die Oberflächenhaut wird das Lösungsmittel unter dem Pulverbett eingeschlossen
- Die Feuchtigkeitsabweichung innerhalb einer Charge erreicht 2 Prozent
Verhalten des Umluftofens
- Die Kanalluft erreicht jedes Tablett mit der gleichen Geschwindigkeit
- Die volle Kammer bleibt innerhalb eines 2 bis 3 Grad Celsius-Bandes
- Die Verdampfung erfolgt gleichmäßig über das Pulverbett
- Die Feuchtigkeitsabweichung innerhalb einer Charge bleibt unter 0,5 Prozent
Das Betriebsziel ist ein Feuchtigkeitsunterschied von Tablett zu Tablett unter 0,5 Prozent. Statische Öfen laufen normalerweise mit der vierfachen Stufe.
Die Aktivierung des Bindemittels hängt von vorhersehbaren Temperaturgradienten ab
Presspulver-Bindemittel, einschließlich Magnesiumstearat, Zinkstearat und Squalan, werden nur dann vollständig und gleichmäßig aktiviert, wenn jedes Blech im Ofen das gleiche Heizprofil erfährt. Wenn die Temperatur steigt, werden die Bindemittelpartikel weicher und verteilen sich auf den Pigment- und Füllstoffpartikeln. Dadurch entsteht ein Film, der den Pressling beim Pressen zusammenhält. Heiß laufende Schalen schmelzen ihre Bindemittel und ergeben spröde Presslinge. Kühl laufende Tabletts hinterlassen eine Unteraktivierung der Bindemittel und erzeugen kreidige Oberflächen, die bei leichtem Druck zerbröckeln. Das enge Temperaturband eines Umlufttrocknungsofens ermöglicht es Produktionsteams, eine Zieltemperatur für die Schalen festzulegen und darauf zu vertrauen, dass die gesamte Charge diese innerhalb weniger Minuten erreicht.
- Unterhalb des optimalen Bandes: unvollständiger Bindemittelfilm, pudrige Oberfläche, geringe Kompaktfestigkeit
- Innerhalb des optimalen Bandes: gleichmäßige Filmbildung, maximale Druckfestigkeit, glatte Oberfläche
- Oberhalb des optimalen Bandes: Bindemittelmigration an die Oberfläche, klebrige Oberflächen, spröde Kanten
Eine konsistente Bindemittelaktivierung ist der Unterschied zwischen einer gepressten Pulverpfanne, die den internationalen Versand übersteht, und einer, die in der Hand des Verbrauchers zerbröselt.
Messbare Fehlerreduzierung bei Rissen, Absplitterungen und Fleckenbildung
Hersteller, die statische Öfen durch Umlufttrocknungsöfen ersetzen, berichten von einer 20 bis 30-prozentigen Reduzierung der Gesamtfehler beim Presspulver, wobei die größten Zuwächse bei Kantenrissen und Farbflecken zu verzeichnen sind. Der Mechanismus ist einfach: Wenn die Feuchtigkeit gleichmäßig entzogen wird und die Bindemittel vorhersehbar aushärten, verschwinden Fehler, die ihren Ursprung in der Trocknungsphase haben, größtenteils. Die Randrisse gehen zurück, da der Rand der Pfanne nicht mehr trockener oder feuchter ist als die Mitte. Die Fleckenbildung verschwindet, weil kein Pigment schneller trocknet als sein Nachbar; Ein gleichmäßiger Luftstrom verhindert die Farbtrennung, die durch ungleichmäßige Verdunstung entsteht.
Fehlerraten an einer Presspulverlinie: statischer Ofen versus Umlufttrocknungsofen
Statischer Heißluftofen Umlufttrockenofen
Kantenrisse 8 % 2,5 %
Farbflecken 5 % 1,5 %
Oberflächenkraterbildung 3,5 % 1 %
Gesamtausschuss 12 % 4 %
In dokumentierten OEM-Produktionsversuchen sank der Gesamtausschuss nach der Umstellung von 12 Prozent auf 4 Prozent, was einer Reduzierung des Ausschusses um zwei Drittel entspricht.
Energieeffizienz und kürzere Zyklen senken die Kosten pro Charge
Da Umlufttrocknungsöfen erwärmte Luft wiederverwenden, anstatt sie in den Raum abzulassen, verbrauchen sie 20 bis 35 Prozent weniger Energie und verkürzen die Trocknungszeit um 15 bis 40 Prozent. Der Umwälzweg führt warme, trockene Luft zu den Heizelementen zurück, sodass der Ofen die gleiche Arbeit mit einem Bruchteil des Energieaufwands einer Durchlaufkonstruktion erledigt. Gleichzeitig müssen Werksleiter eine Charge nicht mehr warten, bis die langsamste Schale getrocknet ist. Der gesamte Trocknungszyklus verkürzt sich und eine Linie mit 20.000 Presslingen pro Schicht gewinnt an zusätzlicher Kapazität, ohne einen weiteren Quadratmeter Bodenfläche zu beanspruchen.
20 bis 35 % geringerer Energieverbrauch pro Charge
15 bis 40 % kürzere Trocknungszyklen
5 bis 10 % Unterschiede in der Trocknungszeit zwischen den Tabletts
20 % zusätzliche Linienkapazität pro Schicht
Durch eine Reduzierung der Trocknungszykluszeit um 25 Prozent kann in einer Acht-Stunden-Schicht etwa eine volle Charge gepresster Pulverpresslinge hinzugefügt werden, ohne dass zusätzlicher Arbeitsaufwand anfällt.
So spezifizieren Sie einen Umlufttrocknungsofen für gepresstes Pulver
Bei der Bewertung eines Umlauftrocknungsofens für eine Presspulverlinie sollten Ingenieurteams vier Spezifikationen priorisieren: Luftvolumen pro Kammervolumen, Temperaturgleichmäßigkeit, Schalenbeladungsdichte und programmierbare Trocknungsprofile. Zulieferer wie Shanghai Qimeida Machinery Technology Co., Ltd. bauen vollautomatische Pulverpresslinien und passen Umlauftrocknungsöfen routinemäßig an die Rezepturen, Schalengrößen und Schichtausstoßziele der Kunden an. Ein praktischer Spezifikationsprozess erfolgt in vier Schritten.
- Messen Sie Ihre aktuelle Chargenabweichung. Protokollieren Sie die Blechtemperaturen an mehreren Kammerpositionen in Ihrem vorhandenen Ofen für mindestens eine volle Produktionswoche.
- Definieren Sie das Feuchtigkeitsziel. Die Feuchtigkeit der Pulverzufuhr, die Bindemittelzusammensetzung und die Tiegeltiefe bestimmen die Trocknungskurve, der der Ofen folgen muss.
- Passen Sie den Luftstrom an die Pfannengeometrie an. Stellen Sie sicher, dass die Kanalanordnung die Luft über die Pfannenoberfläche und nicht um den Kammerumfang herum leitet.
- Erfordern programmierbare mehrstufige Profile. Rampen-, Halte- und Kühlstufen schützen wärmeempfindliche Pigmente und Bindemittel vor Thermoschock.
Ein korrekt spezifizierter Umlauftrocknungsofen amortisiert seine Investitionskosten in der Regel allein durch die Fehlerreduzierung innerhalb von 12 bis 18 Monaten bei einer Zweischichtanlage.
Häufig gestellte Fragen zu Umlufttrocknungsöfen
Q1. Wie lange brauchen gepresste Pulverpresslinge typischerweise zum Trocknen in einem Umlufttrockenschrank?
Typische Trocknungszyklen dauern je nach Wannentiefe, Pigmentdichte und Bindemittelformulierung zwischen 60 und 180 Minuten. Umlufttrocknungsöfen verkürzen diese Zeit im Vergleich zu statischen Öfen um 15 bis 40 Prozent, da bewegte Luft die Feuchtigkeit viel schneller von der Pulveroberfläche entfernt als natürliche Konvektion.
Q2. Kann ein Umlufttrockenofen unterschiedliche Pulverformulierungen verarbeiten?
Ja, sofern der Ofen über eine programmierbare Steuerung mit mehrstufigen Trocknungsprofilen verfügt. Ein pigmentreiches loses Pulver benötigt möglicherweise einen langsamen Temperaturanstieg, während ein auf Wachs basierender Pressling eine höhere Haltetemperatur toleriert. Derselbe Ofen kann beide Profile nacheinander über verschiedene Chargen hinweg ausführen.
Q3. Was ist die optimale Trocknungstemperatur für gepresstes Pulver?
Die meisten gepressten Pulverformeln trocknen am besten zwischen 55 und 75 Grad Celsius. Höhere Temperaturen führen zum Überschmelzen der Bindemittel und zur Pigmentmigration; Bei niedrigeren Temperaturen bleiben Lösungsmittelrückstände zurück, die den Pressling schwächen. Das genaue Optimum hängt vom Bindemittelsystem in der Rezeptur ab.
Q4. Wie schneidet ein Umlufttrocknungsofen im Vergleich zur Vakuumtrocknung für gepresstes Pulver ab?
Die Vakuumtrocknung eignet sich für lösungsmittelempfindliche Formeln, ist jedoch mit höheren Kapitalkosten und einem langsameren Chargenumsatz verbunden. Bei standardmäßig gepressten Talk-, Pigment- und Bindemittelpulvern liefert die Umlauftrocknung eine gleichwertige Endqualität bei etwa der Hälfte der Anlagenkosten und mit schnelleren Zyklen.
Bei allen Zahlen in diesem Artikel handelt es sich um Produktionsliniendaten von OEM-Anlagen für gepresstes Pulver; Die genauen Ergebnisse hängen von der Rezeptur, der Schalenbeladung und den Umgebungsbedingungen ab.